WPC üretim tesisi çevre kirliliğine neden olur mu?
WPC Üretim Tesisi Çevresel Değerlendirme Raporu
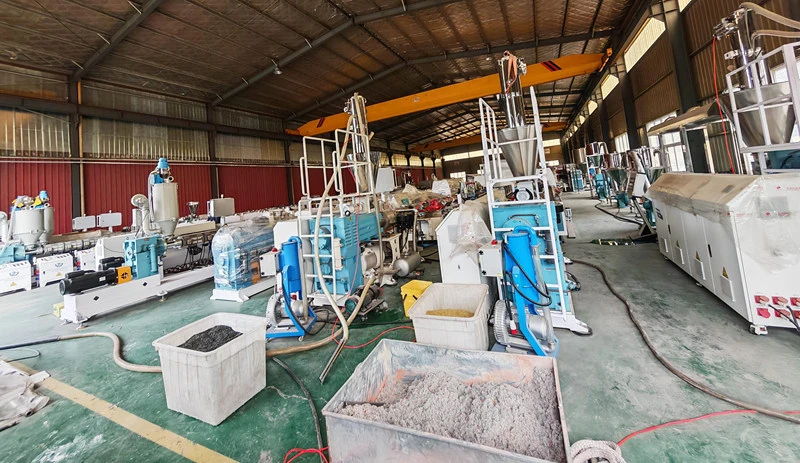
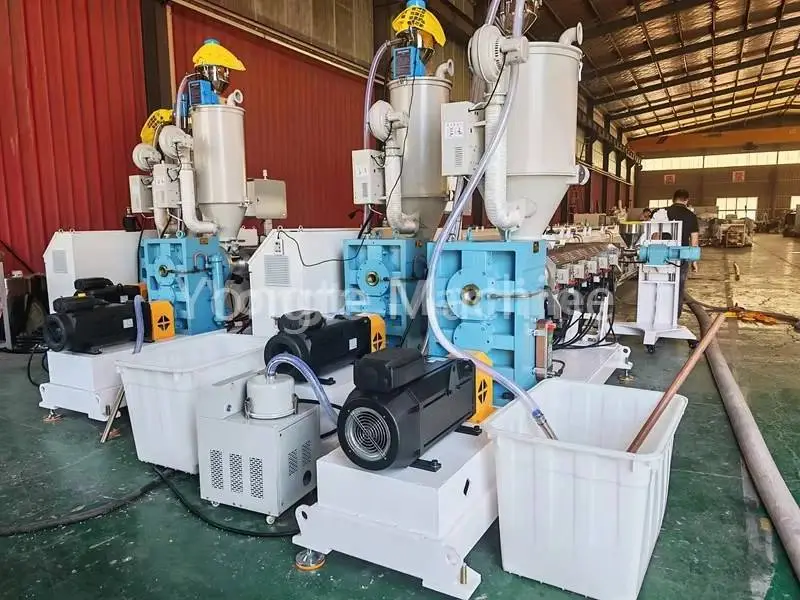
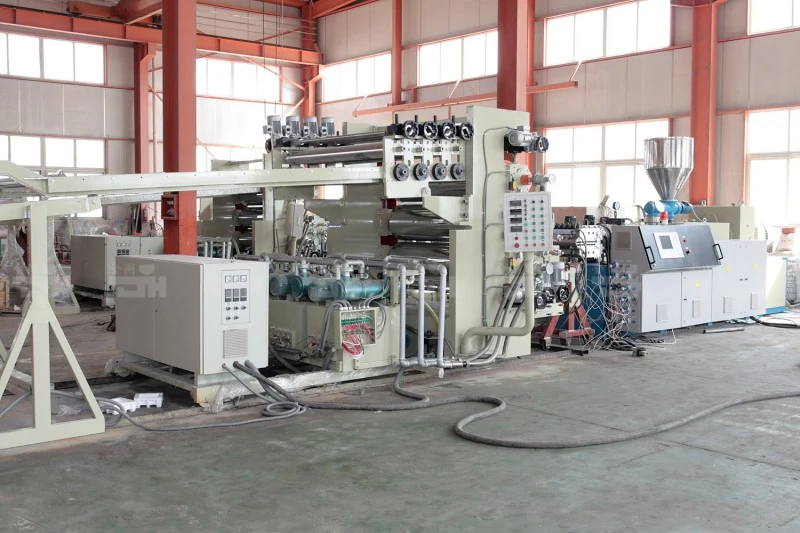
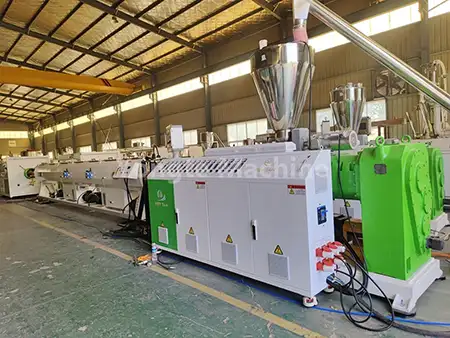
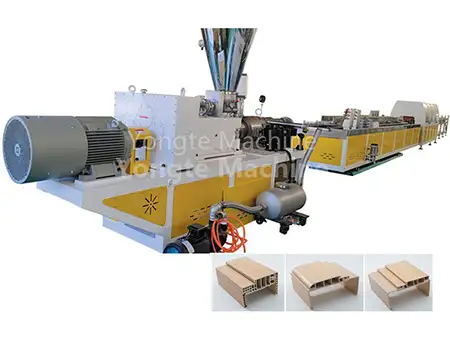
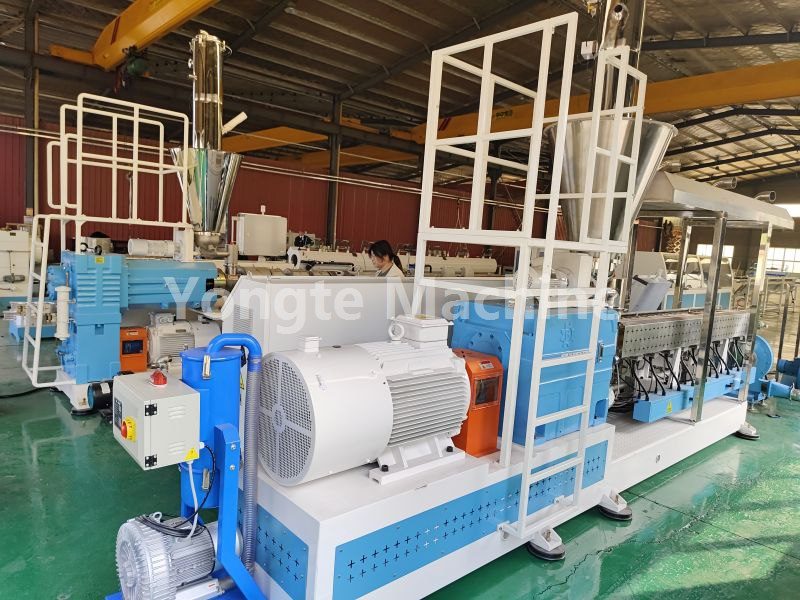
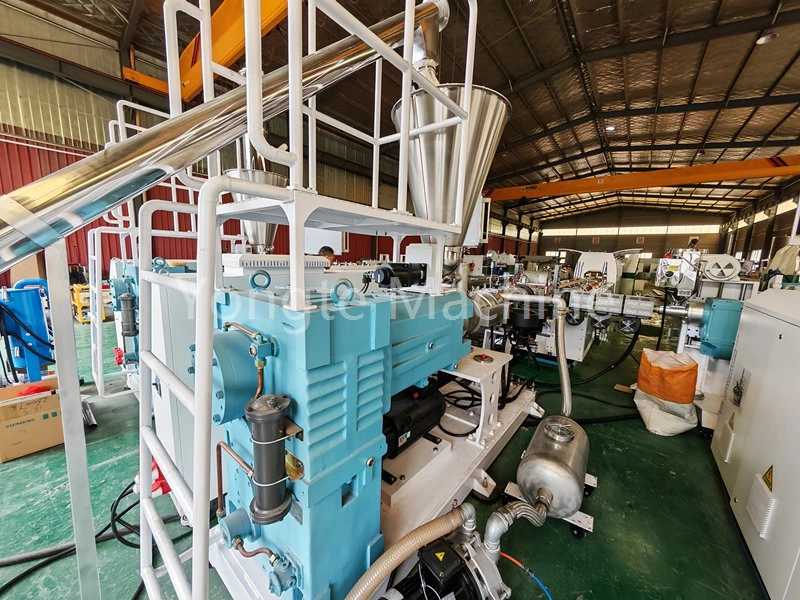
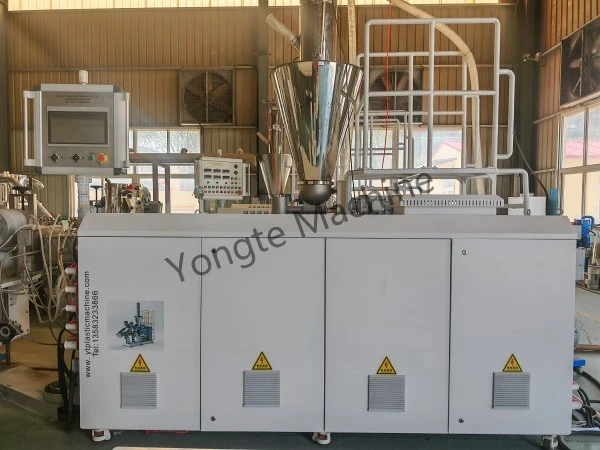
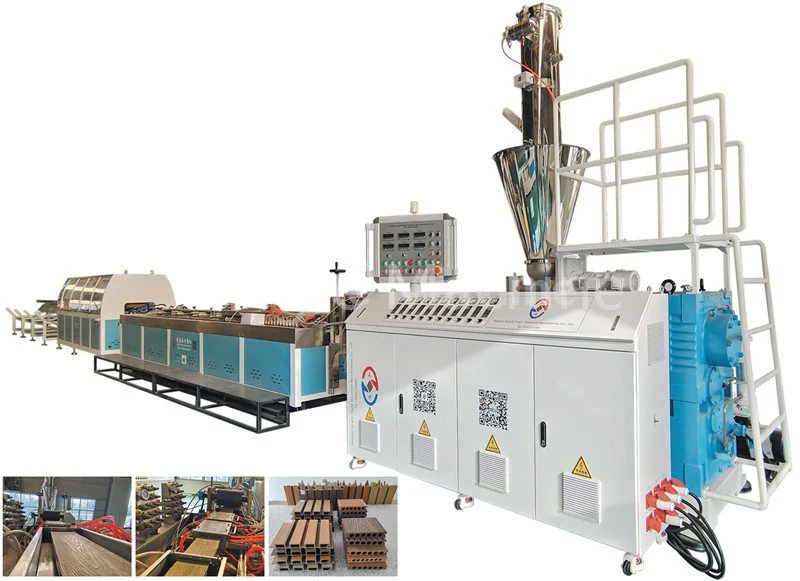
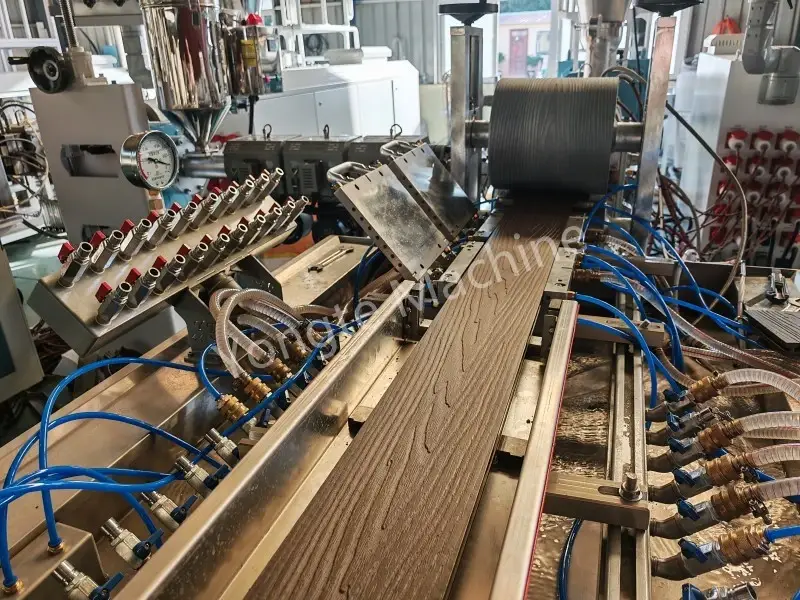
Yongte WPC üretim tesisi (ahşap plastik kompozit üretim hattı), atık plastiklerin ve atık ahşap liflerinin ahşap-plastik ürünlere işlenmesi için tasarlanmış özel bir komple üretim ekipmanı setidir. Atık plastiklerin ve atık ahşabın ön işleminden, malzeme karıştırma ve granülasyona, ekstrüzyon kalıplamaya ve işlem sonrası cilalamaya kadar tüm işleme iş akışını kapsayan, değişen üretim kapasiteleri ve ürün özelliklerinde ahşap-plastik ürünlerin üretim gereksinimlerini karşılayacak şekilde uyarlanabilir ve böylece imalat işletmelerinin atık plastiklerin kaynak bazlı yeniden kullanımını elde etmesine olanak tanır. Bu proje çevre kirliliği riski taşıyor mu? Bu soru, projenin üretim ve emisyon aşamalarının yanı sıra ilgili kirlilik önleme ve kontrol önlemlerine dayalı olarak ayrıntılı bir analiz yapılmasını gerektirir. Üretim süreci açısından bakıldığında, ham maddenin ön arıtımı, granülasyon ve ekstrüzyon kalıplama dahil olmak üzere her aşama, değişen derecelerde atık gazlar, atık su, gürültü ve katı atık üretebilir. Proje geliştiricisinin uygun kirlilik kontrol tesisleri kurması ve standartlaştırılmış operasyonel yönetim uygulamalarını uygulaması halinde, her türlü kirletici, düzenleyici standartlara uygun olarak boşaltılabilir ve çevre üzerinde herhangi bir önemli olumsuz etki meydana gelmez. Tersine, eğer etkili kirlilik önleme tedbirleri uygulanmazsa, çeşitli aşamalarda kaçak emisyonlara yol açacaktır, proje atmosferik, sucul ve akustik ortamlarda belirli derecelerde kirliliğe neden olabilir.
1. Projeye Genel Bakış ve Ürün Çözümü
1.1 Ürün Tipleri ve Uygulama Senaryoları
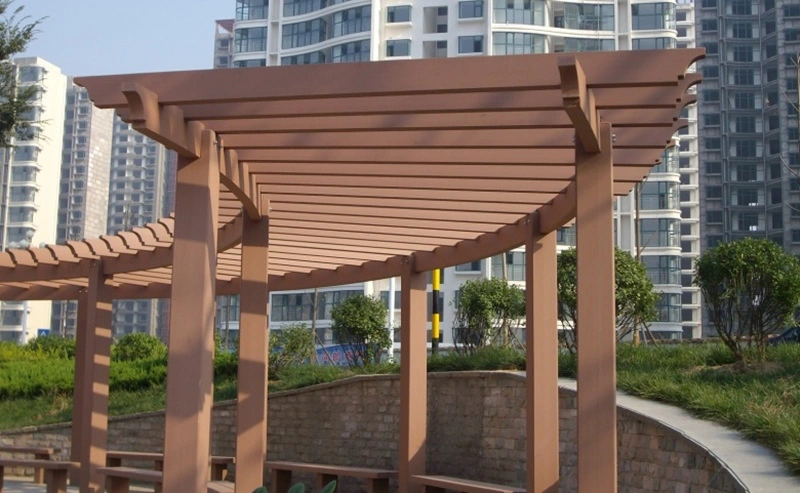
Bu proje, başta dış mekan döşemeleri, peyzaj korkulukları, tahta kaldırım profilleri, iç mekan duvar panelleri ve ambalaj paletleri gibi bir dizi ürün serisini içeren polietilen-ahşap plastik kompozit (PE-WPC) ürünlerinin üretimini kapsamaktadır. Bu ürünlerde matris olarak yüksek yoğunluklu polietilen (HDPE), dolgu matrisi olarak tarım ve orman bitkisi lifleri kullanılır ve modifikasyon için çevre dostu fonksiyonel katkı maddeleri bulunur. Kapsamlı kaynak kullanımından yararlanan yeşil yapı malzemesi ürünleri olarak sınıflandırılan bu ürünler, peyzaj bahçeciliği, belediye mühendislik projeleri, konut iç dekorasyonu ve lojistik ambalajlamada yaygın olarak kullanılmaktadır.
Proje, kontrol edilebilir kirlilik seviyelerine sahip olgun üretim teknolojilerini kullanıyor; üretim süreci hiçbir kimyasal reaksiyon içermemektedir; yalnızca fiziksel karıştırma, eritme ekstrüzyonu ve kalıplama işleminden oluşmaktadır, dolayısıyla fiziksel kalıplama kategorisinde hafif endüstriyel üretim projesi olarak sınıflandırılmaktadır.
1.2 Hammadde Bileşimi ve Oranlaması
Bu ürünün ham maddeleri üç bileşenden oluşur: HDPE (işlenmemiş + geri dönüştürülmüş), bitki lifleri ve çevre dostu fonksiyonel katkı maddeleri. Tüm ham ve yardımcı malzemeler formaldehit, asbest, ağır metaller ve kalıcı organik kirleticiler dahil toksik veya tehlikeli maddeler içermez. Bu ham ve yardımcı malzemelerin bileşimi ve oranı (kütle olarak) aşağıdaki gibidir:
|
Bileşen |
Karıştırma Oranı Aralığı |
açıklamak |
|
HDPE (işlenmemiş + geri dönüştürülmüş PE peletleri) |
%40~%60 |
Hammadde, temizlenmiş ve safsızlıkları giderilmiş atık HDPE'den (örn. plastik variller, paletler) oluşur; tıbbi atık plastikler ve tehlikeli atık plastikler yasaktır. |
|
Ahşap tozu / Bambu tozu / Pirinç kabuğu tozu |
%30~%50 |
40-80 mesh, kurutulmuş, nem içeriği ≤ %3, tarım ve ormancılık yan ürünleri |
|
Katkı maddeleri |
%2~%8 |
Birleştirme maddesi, PE mumu, stearik asit, antioksidan, UV stabilizatörü, renklendirici, küf önleyici madde; ağır metaller, asbest ve formaldehit içermez |
1.3 Geri Dönüştürülmüş Malzeme Kontrolü Gereksinimleri
Bu projede kullanılan geri dönüştürülmüş HDPE peletleri yalnızca geri dönüştürülmüş malzemeler konusunda uzmanlaşmış lisanslı kuruluşlardan temin edilmektedir. Malzeme alımından önce sıkı bir kontrol protokolü uygulanır: tedarikçinin niteliklerinin ve parti test raporlarının doğrulanması, ardından demirin çıkarılması için manyetik ayırma, yabancı maddelerin giderilmesi için eleme ve ikincil yıkama; kumun, metalik yabancı maddelerin ve kalıntı kirleticilerin tamamen uzaklaştırılmasını sağlar. Kuruluş, geri dönüştürülmüş malzemelerin tedarikini, depolanmasını, kullanımını ve izlenebilirliğini kapsayan kapsamlı kayıtlar tutar ve her hammadde partisi için test raporlarını saklar. Bu protokol, üretimde uygun olmayan atık plastiklerin kullanılmasını önleyerek kirletici maddenin kaynağına bulaşması riskini azaltır.
2. Üretim süreci akışının ve kirlilik yaratan aşamaların analizi
2.1 Tam üretim süreci akışı
Hammadde ön işlemi → Karıştırma → Yüksek hızlı termal karıştırma → Ahşap-plastik kompozit peletleme → Ekstrüzyon, eritme ve plastikleştirme → Kalıp şekillendirme → Vakumlu döngüsel soğutma → Çekiş ve düzleştirme → Sabit uzunlukta kesme → Zımparalama ve cilalama → Bitmiş ürün denetimi → Bitmiş ürün depolama
Ek Not: Tüm proje kesme artıkları ve uygun olmayan bitmiş ürünler, kırma ekipmanı tarafından tamamen ezilir ve ardından harmanlama işleminde geri dönüştürülür. Tesis içerisinde bu malzemelerin %100'ü döngüsel olarak yeniden kullanılıyor ve hiçbir atık malzeme dışarıya atılmıyor, bu da olağanüstü derecede yüksek bir kaynak kullanım oranı sağlıyor.
2.2 Her Aşamaya İlişkin Proses Tanımı ve Kirlilik Analizi
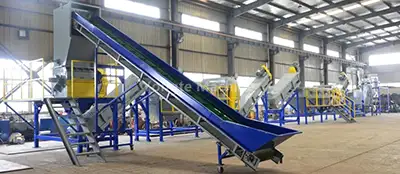
2.2.1 Hammadde ön işleme süreci
Atık odun ezilir ve öğütülerek elyaf tozu haline getirilir;
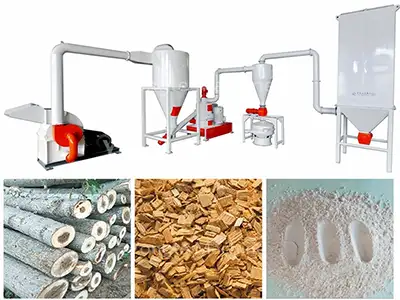
geri dönüştürülmüş tüm HDPE peletleri, uygun yenilenebilir kaynak işletme niteliklerine sahip lisanslı kuruluşlardan temin edilmektedir. İşlem sırasında oluşan kirleticiler arasında ahşap tozu tozu (yaygın/kontrollü), ekipmanın çalışma gürültüsü ve taramadan kaynaklanan az miktarda katı atık kirliliği yer alır.
2.2.2 Malzemelerin hazırlanması ve karıştırılması işlemi
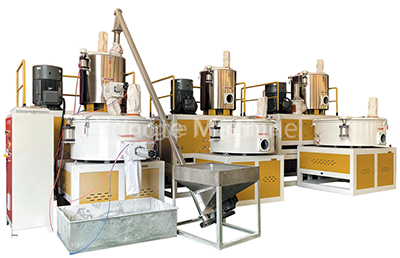
Hammaddeleri formülasyona göre hassas bir şekilde oranlayın, ardından besleme ve karıştırma işlemlerini yapın; yüksek hızlı termal karıştırma, katkı maddelerinin ham maddelerle eşit şekilde karışmasını sağlamak için kendinden sürtünmeli ısıtmayı kullanır. Bu işlem sırasında oluşan kirleticiler şunları içerir: besleme sırasında eser miktarda toz, karıştırma sırasında eser miktarda metan olmayan toplam hidrokarbonlar ve ekipman gürültüsü.
2.2.3 Ahşap-plastik kompozit granülasyonu
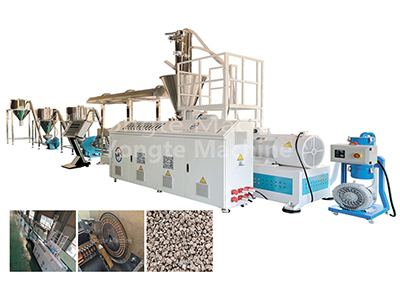
Ön işleme tabi tutulmuş ve eşit şekilde karıştırılmış ahşap-plastik karışımı, çift vidalı bir granülatöre beslenir; burada, eşit şekilde dağılmış özel ahşap-plastik peletler üretmek için bir dizi üretim aşamasından (ısıtma, eritme, karıştırma, ekstrüzyon, havayla soğutma ve kırma) geçer ve böylece sonraki ekstrüzyon kalıplama aşaması için nitelikli hammadde sağlanır. Bu proseste sıcaklık, polietilenin ayrışma sıcaklığının altında kontrol edilir; hiçbir kimyasal reaksiyon gerçekleşmeden yalnızca fiziksel erime ve plastikleşme meydana gelir. Bu aşamadaki birincil emisyon kaynakları şunlardır: malzeme beslemesinden kaynaklanan eser miktarda toz, granülatörün ısıtma ve eritme aşaması sırasında üretilen eser miktarda metan olmayan hidrokarbonlar ve ekipmanın çalışmasından kaynaklanan mekanik gürültü. Tüm süreç, besleme ve boşaltma portlarından yalnızca küçük miktarlarda su buharının kaçtığı kapalı sistem koşulları altında gerçekleştirilir; Kaçan bu su buharını yakalamak ve arıtmak için özel bir gaz toplama sistemi kuruludur.
2.2.4 Ekstrüzyon kalıplama işlemi
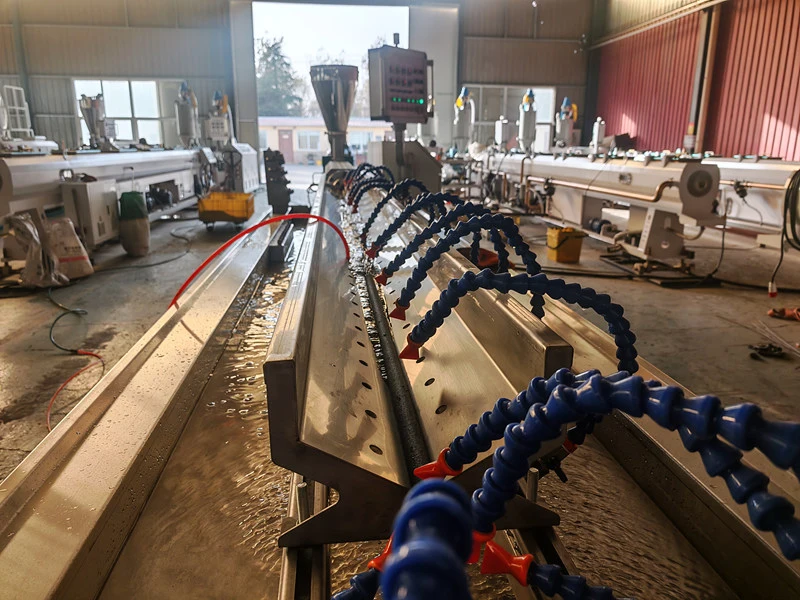
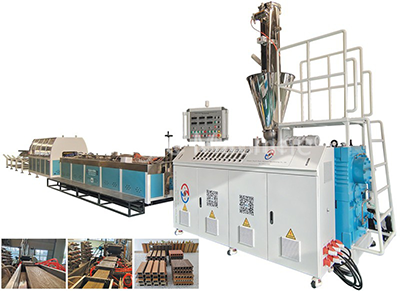
Karışım malzemesi ekstrüdere beslenir ve burada piroliz reaksiyonlarına maruz kalmadan düşük sıcaklıkta erimeye ve plastikleşmeye (160-190°C'de) tabi tutulur. Daha sonra özel olarak tasarlanmış bir kalıptan ekstrüde edilir, su sirkülasyon sistemi aracılığıyla soğutulur ve şekillendirilir ve ardından belirtilen kompozit gerekliliklerini karşılayan profil boşlukları üretmek için çekme ve kesme işlemlerine tabi tutulur. Ortaya çıkan kesme atığı talaşları kapalı bir vakum sistemi tarafından toplanır ve ahşap-plastik ürünler üretmek için doğrudan geri dönüştürülebilir. Bu işlemdeki sıcaklık, polietilenin ayrışma sıcaklığının altında kontrol edilir; dolayısıyla hiçbir kimyasal reaksiyon gerçekleşmeden yalnızca fiziksel erime ve plastikleşme meydana gelir. Sonuç olarak, yegane emisyon kaynakları şunlardır: ekstrüzyonla eritme aşaması sırasında katkı maddelerinin termal salınımından üretilen eser miktarda metan olmayan toplam hidrokarbonlar; su sirkülasyon soğutma sisteminden ihmal edilebilir düzeyde atık su deşarjı, yalnızca küçük buharlaşma kayıplarıyla sınırlıdır; ve ekipmanın çalışması sırasında oluşan mekanik gürültü.
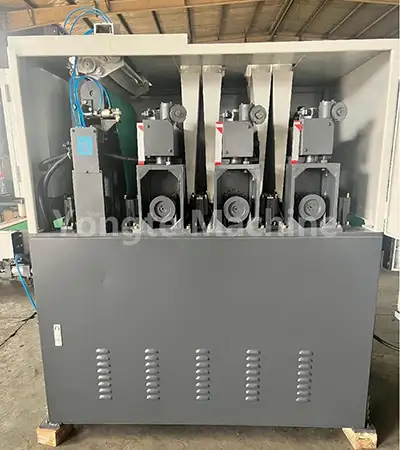
2.2.5 Parlatma İşlemi
Oluşturulan profillerin yüzeyleri ürünün görünümünü güzelleştirmek amacıyla zımparalanıp cilalanır; ortaya çıkan zımpara talaşları kapalı bir elektrikli süpürgeyle toplanır ve ahşap-plastik kompozitler üretmek için doğrudan geri dönüştürülebilir. Bu işlem sırasında oluşan kirleticiler arasında şunlar yer alır: az miktarda ahşap-plastik kompozit tozu, ekipman gürültüsü ve işleme artıkları (bunların tümü tamamen geri dönüştürülür ve yeniden kullanılır).
2.2.6 Paketleme sürecinin denetimi
Bitmiş ürünlerin görünümü, boyutları ve performansına ilişkin denetimler yapılır; uyumlu ürünler paketlenip depolanırken, uyumlu olmayan ürünler yeniden kullanılmak üzere eşit şekilde ezilir. Bu işlem neredeyse hiç kirletici madde üretmez.
3. Genel kirlilik üretim sürecinin özeti
3.1 Egzoz gazı kirleticileri
G1: Malzeme hazırlama, hammadde ön işlemi ve öğütme işlemleri sırasında oluşan partikül madde (toz);
G2: Ekstrüzyon kalıplama işleminde üretilen toplam metan dışı hidrokarbonlar (VOC'ler);
G3: Ahşap-plastik kompozit işleme aşamasında eser miktarda su buharı ve eser miktarda organik atık gaz.
3.2 Atık su kirleticileri
W1: Ekstrüzyon şekillendirme için vakumlu devridaim soğutma suyu (temel olarak buharlaşma kaybından dolayı; sadece küçük bir kısmı periyodik olarak değiştirilir ve boşaltılır);
W2: Atölye zemini temizleme atık suyu;
W3: Çalışanlardan kaynaklanan evsel atık su. Endüstriyel atık su, ağır metaller veya yüksek konsantrasyonlarda organik kirleticiler içermez ve su kalitesi basittir.
3.3 Gürültü kirleticileri
Temel olarak ahşap tozu değirmenleri, yüksek hızlı karıştırıcılar, kompozit granülatörler, ekstrüderler, kesme makineleri, zımpara makineleri, kırıcılar, fanlar ve su pompaları gibi ekipmanların çalışmasıyla üretilen mekanik gürültüden oluşur.
3.4 katı atık
Genel katı atık: Hammadde elemesinden, atık toz toplama torbalarından kaynaklanan yabancı maddeler;
Tehlikeli katı atık: ekipman bakımı sırasında üretilen kullanılmış motor yağı ve atık gaz arıtımından elde edilen kullanılmış aktif karbon;
Konut atıkları: Çalışanlar tarafından üretilen günlük evsel atıklar;
Tüm üretim hurdaları ve uygun olmayan ürünler tesis bünyesinde tamamen geri dönüştürülmekte olup, tesis dışına herhangi bir katı endüstriyel atık atılmamaktadır.
4. Malzeme Dengesi ve Kirletici Hesaplaması
4.1 Malzeme Dengesinin Temel Noktaları
Bu projenin tüm üretim süreci yalnızca fiziksel işlemlerden oluşmakta olup, herhangi bir malzeme kaybı veya israf meydana gelmemektedir. Hammadde girdisi, bitmiş ürün çıktısı artı ihmal edilebilir atık gaz kaybı artı katı atık safsızlık kaybına eşittir; tüm kesimler %100 geri dönüştürülür, %99'dan fazla kapsamlı malzeme kullanım oranı elde edilir ve yüksek düzeyde temiz üretim performansı sergilenir.
4.2 Kirletici madde üretimi ve emisyonunun özellikleri
1、Atık gaz: Toz emisyon kaynakları oldukça konsantredir; bunlar, torba filtrelemeyle birlikte kapalı toplama yoluyla etkili bir şekilde arıtılabilir. VOC'ler, kötü kokulu veya toksik/tehlikeli emisyonlar olmadan düşük konsantrasyonlarda üretilir; Aktif karbon adsorpsiyonu veya katalitik oksidasyon yoluyla arıtıldıktan sonra düzenleyici standartlara uygun olarak stabil bir şekilde boşaltılabilirler.
2、Atıksu: Üretim atıksuyu küçük bir akış hızına, basit bir bileşime ve yüksek bir geri dönüşüm oranına sahiptir; sürekli atık su deşarjı yoktur. Evsel atık su, belediye kanalizasyon boru hattı ağına bağlanmadan önce ön arıtmaya tabi tutulur.
3、Gürültü: Gürültü kaynakları atölye içerisinde yoğunlaşmıştır; Bina ses yalıtımı, ekipman titreşimi azaltma ve mesafe azaltma uygulamalarının ardından tesis sınırındaki gürültü seviyeleri emisyon standartlarına uygundur.
4、Katı Atık: Tüm katı atıklar düzenleyici standartlara uygun olarak ayrıştırılır, toplanır ve bertaraf edilir; Tehlikeli atıklar, tam süreçli kayıt tutulmasına tabidir ve yetkili lisanslı kuruluşlar tarafından bertaraf edilir; böylece katı atıkların yetkisiz deşarjı veya uygunsuz imhası riski ortadan kalkar.
5. Sonuç ve Öneriler
5.1 Çevresel Etki Değerlendirmesinin Sonuçları
Bu proje ulusal sanayi politikalarına uygundur; yer seçimi bölgesel planlamayla uyumludur; bu raporda önerilen çeşitli kirlilik önleme ve kontrol önlemlerinin uygulanması üzerine, her tür kirleticinin emisyonları geçerli standartları tutarlı bir şekilde karşılayacaktır; çevresel riskler kontrol edilebilir olmaya devam ediyor; ve çevre koruma açısından bakıldığında proje uygulanabilir.
5.2 Öneriler
1. Geri dönüştürülmüş PE hammaddelerinin tedariki sıkı bir şekilde kontrol edilmektedir; Hammadde test raporları sürekli olarak tutulmakta olup, uygun olmayan atık plastiklerin tesiste kullanılması kesinlikle yasaktır.
2. Verimli egzoz gazı toplamayı sağlamak için ekstrüzyon ve karıştırma atölyelerinin hava geçirmez sızdırmazlığını artırın ve aktif karbonu düzenli olarak değiştirin.
3. Düzenli çevresel izleme gerçekleştirin ve güncel çevre koruma kayıtlarını tutun;
4. Ürünün çevresel iddiaları ve çevresel beyanları üçüncü taraf test raporlarıyla tutarlı olmalıdır; Yanlış çevresel iddialar kesinlikle yasaktır.
Alakalı haberler
- Kauçuk Sağanak Sulama Borularının Geleneksel Sulama Tüplerine Göre Avantajları
- Yongte, WPC döşeme tesisi için Anahtar Teslimi Proje Hizmeti Sağlayabilir mi?
- 200x50mm Geri Dönüşümlü Katı Plastik Kereste Makinesi Başarıyla Test Edildi
- Yongte WPC Kolon yapma makinesi birlikte ekstrüzyonla başarıyla test edildi
- Ahşap-plastik kompozit (WPC) ürünler üretmek için plastik film atığı nasıl kullanılabilir?
- WPC Ekstrüzyon Makinesi Sıcaklık Ayarı
bana mesaj bırak