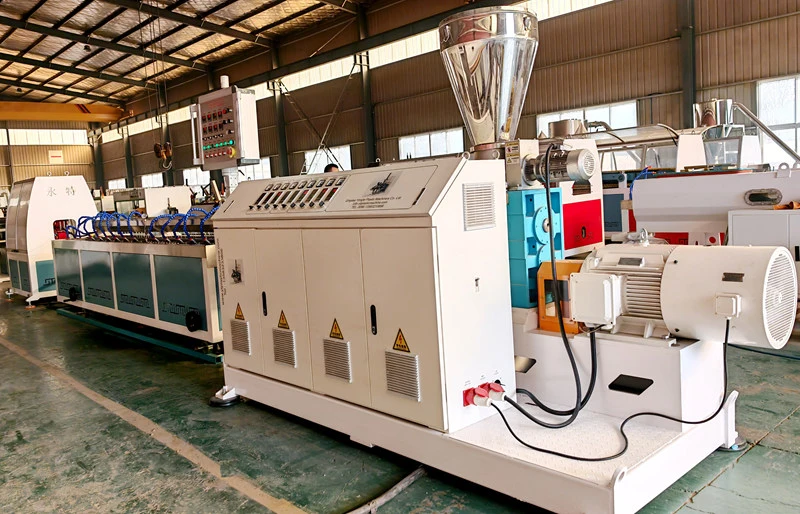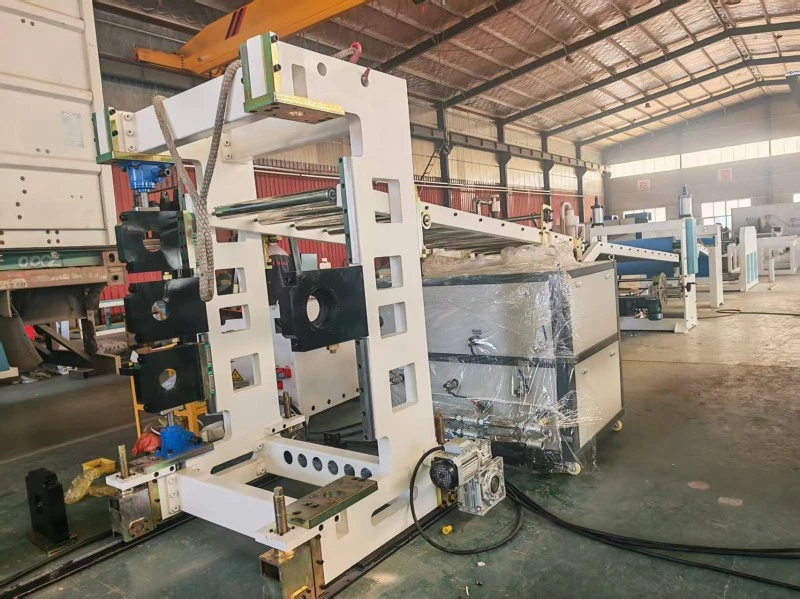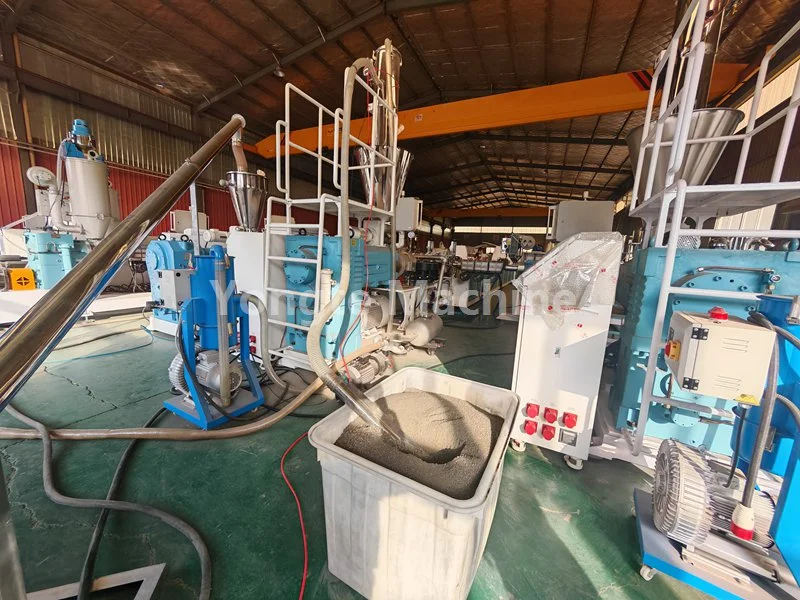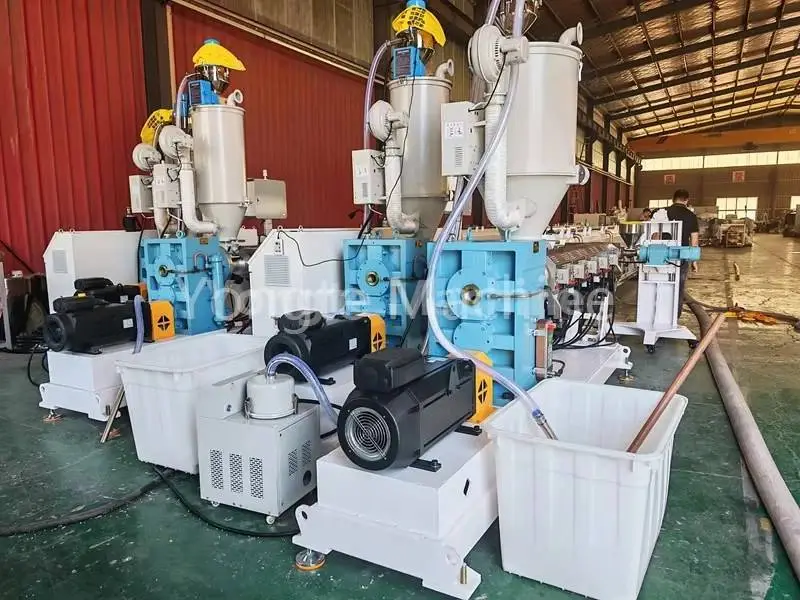
WPC Ekstrüzyon Makinesi Sıcaklık Ayarı
PE ahşap-plastik kompozit (HDPE + ahşap tozu) için ekstrüzyon sıcaklık eğrisi
Uygulanabilir Senaryolar: PE ve ahşap tozu kompozit üretim hatları (düz çift vidalı granülasyon → konik çift vidalı / tek vidalı ekstrüzyon kalıplama); PE-ahşap plastik kompozitler için temel kaygılar lokal aşırı ısınma, nem içeriği ve ahşap tozunun karbonizasyonudur; bu nedenle maksimum malzeme sıcaklığı tercihen 185 °C'yi aşmamalıdır. İki aşamalı süreçte, paralel çift vidalı granülasyon aşaması, HDPE ve ahşap tozundan tam bir karıştırma, plastikleştirme ve tekdüze granüller oluşumunu sağlar; sonraki profil kalıplama daha sonra konik çift vidalı veya tek vidalı bir ekstrüder kullanılarak gerçekleştirilir. Bu bölümlere ayrılmış işleme yaklaşımı, her aşamada bağımsız sıcaklık kontrolü sağlar ve böylece bölgesel aşırı ısınma riskini azaltır. PE-ahşap plastik kompozitler işleme koşullarına oldukça duyarlıdır; Namlu veya kalıptaki aşırı bölgesel sıcaklıklara, ham maddelerde kalan neme ve ahşap tozunun yüksek sıcaklıklar altında karbonlaşmasına özellikle dikkat edilmelidir. Bu tür sorunlar ürün yüzeyinde kömür lekelerine, renk bozulmasına ve hatta mekanik özelliklerin bozulmasına neden olabilir. Sonuç olarak, fiili üretimde malzeme sıcaklığı, maksimum sıcaklık tercihen 185 °C'yi aşmayacak şekilde sıkı bir şekilde kontrol edilmelidir.
I. PE-WPC Ekstrüzyon Sıcaklık Eğrisi (Peletleme Aşaması + Profil Şekillendirme Aşaması)
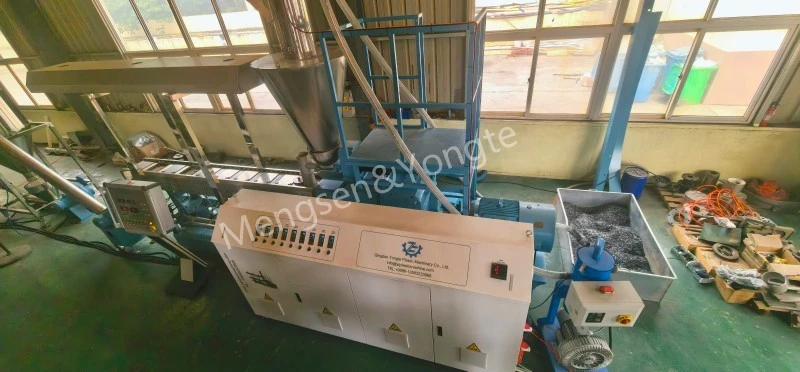
① Paralel çift granülasyon (PE ahşap granülasyon, aynı yönde paralel çift)
Gerçek üretimde sıcaklığın, ahşap tozu içeriği, ağ boyutu ve HDPE eriyik akış indeksi gibi hammadde parametrelerine göre ince ayarlanması gerekir: ahşap tozu ekleme oranı ne kadar yüksek olursa, işleme zorluğu da o kadar büyük olur; lokal ısı birikimini önlemek için plastikleştirme aşamasında sıcaklık stabilitesinin daha yakından izlenmesi gerekir; ahşap tozu ağ boyutu daha ince olduğunda, spesifik yüzey alanı artar, bu da karbonizasyon olasılığını artırır, bu da homojenleştirme aşamasında sıcaklık aralığının uygun şekilde azaltılmasını gerektirir. Ek olarak, düz çift granülasyon aşamasında su temini kontrolü, hammadde ön arıtma aşamasından itibaren uygulanmalıdır; Odun tozunun tesise girişinde nem içeriği test edilmeli, %5'i aşıyorsa kurutma işlemi yapılmalıdır; aksi takdirde, ekstrüder haznesine giren nem, yüksek sıcaklıklar altında buhar kabarcıkları üretebilir, bu da granülasyon tekdüzeliğini tehlikeye atabilir ve sonraki ekstrüzyonla kalıplama sırasında nihai ekstrüzyona tabi tutulan ürünlerde iç gözenek kusurlarına yol açabilir.
°C başına besleme ağzından kafaya kadar silindir uzunluğu
|
sektör |
Bölge 1 (Ek) |
Bölge 2 |
Bölge 3 |
Bölge 4-6 |
Bölge 7-8 |
Bölge 9 |
Kafa ölmek |
|
ayar |
145~155°C |
155~165°C |
160~170°C |
165~172°C |
168~175°C |
170~178°C |
172~178°C |
ana noktalar:
· Tahta tozunun zamanından önce yumuşamasını ve vida çubuğuna yapışmasını, böylece köprü oluşumuna veya çubuğun dolaşmasına yol açmasını önlemek için besleme bölümünü çok yükseğe ayarlamayın.
· 3-5. Bölgeler, sıcaklığın kademeli olarak artırıldığı birincil karıştırma bölümünü oluşturur;
· Eriyik kesme bölgesindeki sıcaklık artışını azaltmak için meme başlığını hafifçe indirin;
· Erime sıcaklığı uzun süreler boyunca 185 °C'yi aşmamalıdır; aksi takdirde ağaç lifleri hızlı bir şekilde karbonizasyona uğrayacak ve bu da siyah noktaların ortaya çıkmasına ve keskin tütün benzeri bir kokuya neden olacaktır.
② Şekillendirme makinesi (konik çift vidalı SJSZ veya tek vidalı, ahşap-plastik peletler kullanılarak döşeme/profillerin ekstrüzyona tabi tutulması için)
Konik Çift vidalı EkstruderSıcaklık Parametre Tablosu
|
parametre türü |
Yükleme bölümü (Birim: °C) |
Sıkıştırma aralığı (birim: °C) |
Egzoz bölümü (birim: °C) |
Ölçüm aralığı (birim: °C) |
Kafa sıcaklığı (birim: °C) |
Kalıp sıcaklığı (birim: °C) |
Ölçülen erime sıcaklığı (birim: °C) |
|
Sıcaklığı ayarla |
140~150 |
150~162 |
158~168 |
162~172 |
165~173 |
168~175 |
170~180 |
Tek Vidalı Ekstrüzyon için Sıcaklık Parametre Tablosu (Birlikte Ekstrüde Edilmiş Yüzey Katmanı / Basit Profil)
|
Parametre Kategorisi |
Yükleme bölümü (Birim: °C) |
Sıkıştırma aralığı (birim: °C) |
Ölçüm aralığı (birim: °C) |
Kafa sıcaklığı (birim: °C) |
Kalıp sıcaklığı (birim: °C) |
|
değeri belirle |
135~145 |
148~160 |
158~168 |
162~170 |
165~172 |
✅ Sıcaklık Çalışma Prensipleri
1. Sıcaklığın ayarlanması eriyiğin gerçek sıcaklığına eşit değildir; erime sıcaklığının gerçek ölçümlerini gerçekleştirmek için bir erime sondasının kullanılması önemlidir. Vida kopmasının neden olduğu ısı oluşumu nedeniyle, ölçülen erime sıcaklığı genellikle ayarlanan sıcaklığı 5–12 °C aşar.
2. Egzoz bölümündeki sıcaklık çok yüksek ayarlanmamalıdır. Bu bölgede, odun tozunun içindeki adsorbe edilmiş su buharı ve düşük molekül ağırlıklı uçucu maddeler büyük miktarlarda açığa çıkar; bu bölgedeki sıcaklık aşırı yüksekse, gazlar erimiş malzemeden düzenli olarak kaçamayabilir, bu da eriyiğin kolayca köpürmesine neden olabilir ve ahşap tozu yüzeyinin termal bozunmasını tetikleyerek karbonizasyona neden olabilir.
3. Erimiş malzemenin kalıp boşluğuna girdikten sonra yeterli akışkanlığı muhafaza etmesini sağlamak, böylece düzgün doldurma ve kalıplamayı kolaylaştırmak ve ürün yüzeyinde yetersiz akışkanlığın neden olduğu çukurlaşma kusurlarının oluşumunu azaltmak için kalıp sıcaklığı ölçüm bölümündeki sıcaklıktan biraz daha yüksek olmalıdır; ancak kalıp sıcaklığı aşırı yüksek olmamalıdır, çünkü aşırı yüksek kalıp sıcaklığı, erimiş malzemenin yüzey katmanının soğuma hızını azaltır, malzemenin kalıp yüzeyine yapışmasına (kalıp yapışmasına) yol açar ve potansiyel olarak malzemenin uzun süre kaldığı alanlarda malzeme birikmesine ve yanık izlerine neden olur.
Alakalı haberler
- Kauçuk Sağanak Sulama Borularının Geleneksel Sulama Tüplerine Göre Avantajları
- Yongte, WPC döşeme tesisi için Anahtar Teslimi Proje Hizmeti Sağlayabilir mi?
- 200x50mm Geri Dönüşümlü Katı Plastik Kereste Makinesi Başarıyla Test Edildi
- Yongte WPC Kolon yapma makinesi birlikte ekstrüzyonla başarıyla test edildi
- Ahşap-plastik kompozit (WPC) ürünler üretmek için plastik film atığı nasıl kullanılabilir?
- Kauçuk Köpüklü Su Geçirgen Borular için Uygulama
bana mesaj bırak