PE boru ekstrüzyon hattında hem vakum tankı hem de püskürtme tankı neden gereklidir?
PE boru ekstrüzyon hattında hem vakumlu su deposu hem de püskürtme suyu deposu neden gereklidir?
PE boru ekstrüzyon hattı: vakumlu su deposu ve püskürtme suyu deposunun rolleri
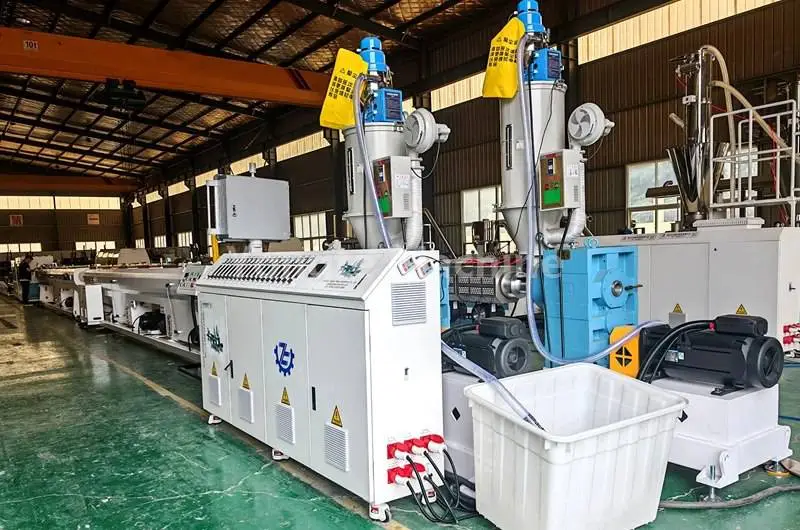
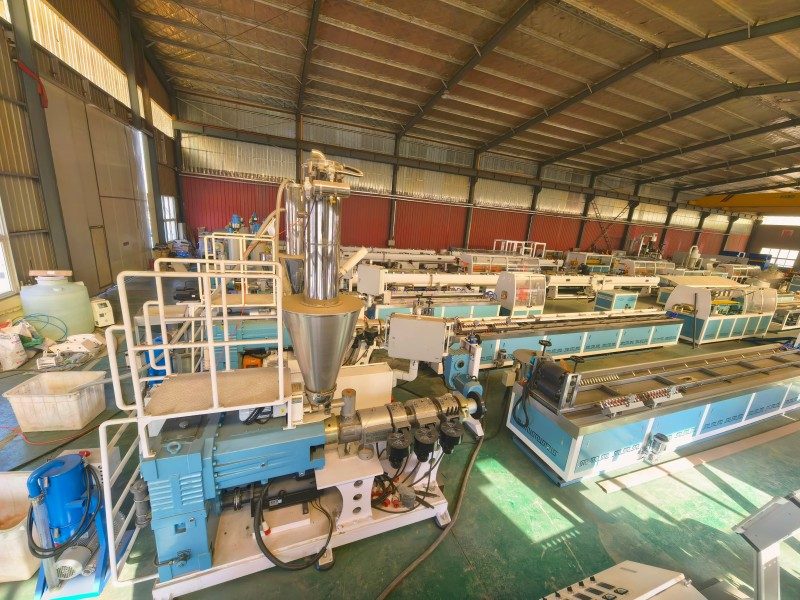
PE borular kalıptan çıkarıldığında yüksek sıcaklıkta erimiş ve yumuşamış halde bulunurlar, sabit bir dış çap ve dairesellikten yoksundurlar; bu nedenle boruların çökmesini, deforme olmasını veya belirlenen boyut toleranslarından sapmasını önlemek için hızlı şekillendirme ve soğutma çok önemlidir. Vakumlu su tankı çap ayarı ve şekillendirmeyi yaparken, sprey su tankı ise soğutma işlemini sürdürür; iki sistem farklı işlevsel rollere hizmet eder.

1. Vakumlu su tankı (sabit çaplı vakum tankı, çekirdek şekillendirme bölümü)
Fonksiyon: Esnek PE boruyu "emmek", dış çapını ve daireselliğini sabitlemek ve aynı anda ön soğutmayı gerçekleştirmek. Prensip: Su deposu suyla doldurulur ve tankın içinde bir vakum yaratılarak tankın içinde negatif basınç oluşur; Daha sonra borunun dış duvarı, atmosferik basınçla çap uydurma manşonunun iç duvarına sıkıca bastırılır; bu, erimiş PE borusunu standart dış çapına kadar zorla genişleterek borunun düzleşmeden daireselliğini korumasını sağlar.
· Kalıp kafasından çıktıktan hemen sonra boru malzemesi yüksek sıcaklıktadır ve yumuşak kalır; Bu aşamada, ani, büyük hacimli soğuk su dökülmesinden kaçınılmalıdır; çünkü bu, iç kısım erimiş halde kalırken yüzeyin hızla soğumasına neden olur ve potansiyel olarak yüksek iç gerilimlere, çatlamaya ve boru duvarının deformasyonuna yol açar.
· Vakum odasındaki su sıcaklığı genellikle 30–50 °C arasında tutulur; ılık su, ısıyı yavaş yavaş dağıtarak şekillendirme için kullanılır.
· Dış çapın vakum negatif basınç kullanılarak kilitlenmesi, boru malzemesinin boyutsal toleranslarının sağlanması ve ovalliğin önlenmesi açısından en kritik istasyondur.
· Eş zamanlı olarak, su filmi boruları sararak, boru yüzeyinde katı bir yüzey tabakasının oluşmasını teşvik eden ilk soğutmayı sağlar; bu katman borunun çökmesini önlemek için yeterli sertliği sağlar.
Vakumlu su tankının yokluğunda, ekstrüde edilmiş PE boru yumuşayacak ve sarkacak, tutarsız dış çaplar sergileyecek ve aşırı ovallik sergileyerek ulusal standart boyutların karşılanmasını imkansız hale getirecektir.

2. Püskürtme suyu deposu (soğutma suyu deposu, arka soğutma bölümü)
Fonksiyon: Derin ve sürekli soğutma elde etmek için borunun tamamını ortam sıcaklığına yakın bir sıcaklığa getirin. Vakumla şekillendirmeden sonra borunun dış duvarı zaten katılaşmıştır, ancak boru duvarının iç sıcaklığı yüksek kalır ve çekirdek katman yumuşak kalır; sonuç olarak boru mekanik stres altında hala deforme olacaktır. Püskürtme odası, borunun dış duvarını her taraftan eşit şekilde püskürtmek için yüksek basınçlı su sisi kullanır ve boru duvarının iç ısısını sürekli olarak dağıtır:
· Daha düşük su sıcaklığı (oda sıcaklığı) ile çok aşamalı bölgeli püskürtme;
· Tek yönlü soğutma nedeniyle borunun bükülmesini önlemek için her taraftan eşit miktarda sprey uygulayın;
· Tüm boru duvarı tamamen sertleşene ve boru çekme makinesine girene kadar boru malzemesinin genel sıcaklığını kademeli olarak azaltın;
· Daldırma soğutmayla karşılaştırıldığında, sprey soğutmanın kabarcıkların boru duvarlarına yapışmasına neden olma eğilimi daha azdır, daha düzgün bir soğutma sağlar ve boru malzemesinde daha düşük iç gerilimlere neden olur.
Yalnızca bir vakum odası kullanılırsa ve püskürtme odası mevcut değilse, tüpün çekirdek bölgesindeki sıcaklık yüksek olacak ve tüpün çekme kuvvetleri altında gerilmesine ve deforme olmasına neden olacaktır; kesildikten sonra geri tepmeye ve bükülmeye eğilimlidir.

özetlemek
Vakum tankı = öncelikle şekillendirme için, hafif soğutmayla: dış çapı ve yuvarlaklığı sağlamak için boruya negatif basınç uygulanır;
Püskürtme suyu deposu = Öncelikle soğutma için, yardımcı stabilizasyonla birlikte: sonradan deformasyonu önlemek için boru malzemelerini dışarıdan içeriye doğru tamamen soğutun ve sertleştirin.
Dolayısıyla bu iki süreç, PE boru ekstrüzyon kalıplama prosesinde sıralı ve işlevsel olarak tamamlayıcı temel adımlardır; Her ikisinin de yokluğu, gerekli boyutsal hassasiyeti ve mekanik performans özelliklerini karşılayan PE boruların üretilmesini imkansız hale getirecektir. Sonuç olarak her ikisi de üretim hattı konfigürasyonunun vazgeçilmez bileşenleridir.
Alakalı haberler
- Kauçuk Sağanak Sulama Borularının Geleneksel Sulama Tüplerine Göre Avantajları
- Yongte, WPC döşeme tesisi için Anahtar Teslimi Proje Hizmeti Sağlayabilir mi?
- 200x50mm Geri Dönüşümlü Katı Plastik Kereste Makinesi Başarıyla Test Edildi
- Yongte WPC Kolon yapma makinesi birlikte ekstrüzyonla başarıyla test edildi
- Ahşap-plastik kompozit (WPC) ürünler üretmek için plastik film atığı nasıl kullanılabilir?
- WPC Ekstrüzyon Makinesi Sıcaklık Ayarı
bana mesaj bırak