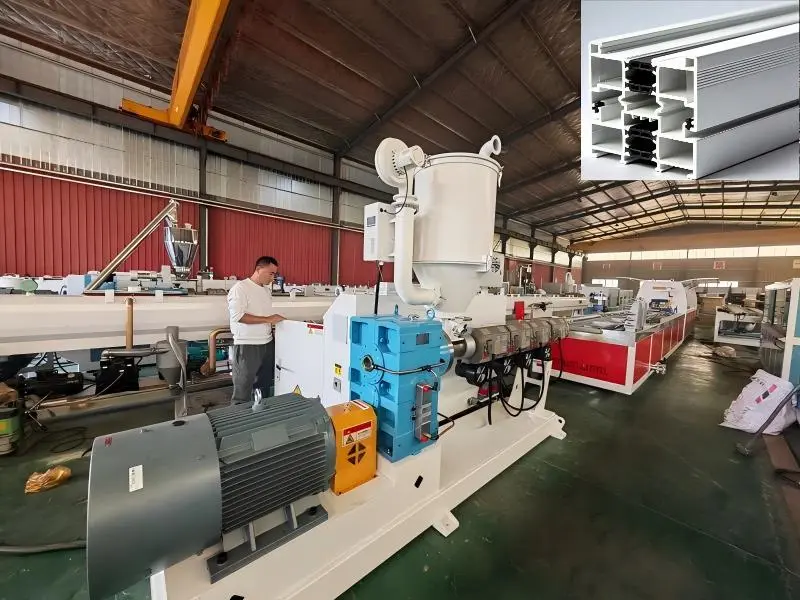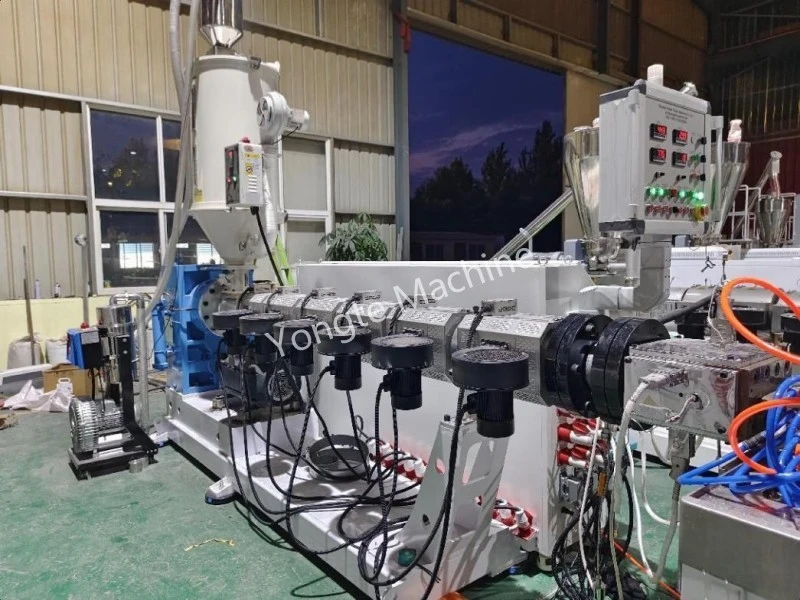
WPC paralel çift vidalı ekstruderin sıkışmış vidası nasıl gevşetilir?
Bağlantıyı manuel olarak döndürerek WPC paralel çift vidalı ekstruderin sıkışmış vidasını gevşetmek için ayrıntılı adımlar ve yöntemler.
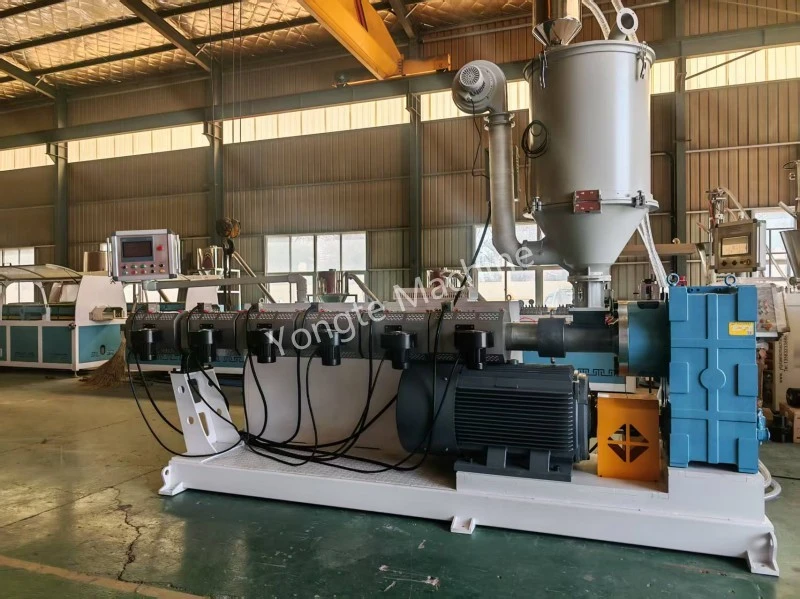
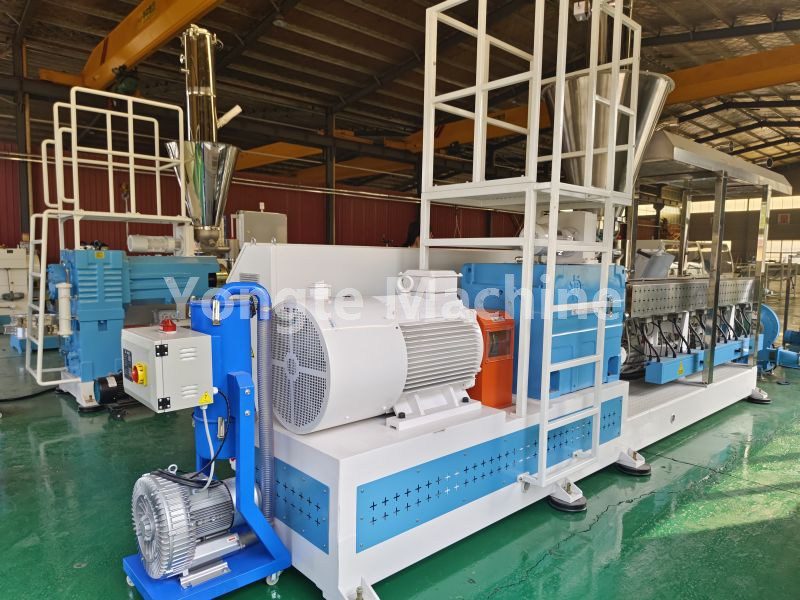
Güvenlik önkoşulu: Makinenin tamamı kapatılmalı ve kilitlenmelidir; Vidayı zorla sıkmak için ana ünitenin aniden çalıştırılması kesinlikle yasaktır. PE ahşap-plastik malzeme ahşap tozu içerir; Malzeme soğuduktan sonra yüksek sertlik ve vida üzerinde önemli bir sıkma kuvveti sergiler. Namlunun toplam uzunluğu 3 metredir; bu nedenle ısıtma ve yalıtım süresi, kompakt tip bir makine tamburu için gerekenden daha uzun olmalıdır.
I. Önerilen pişirme sıcaklığı parametreleri (soğuk malzeme sıkışma senaryoları için tercih edilir)
PEWPC Normal Çalışma Sıcaklığı: 170–190°C; Pişirme Isıtma Ayar Noktası Sıcaklığı: 205–215°C
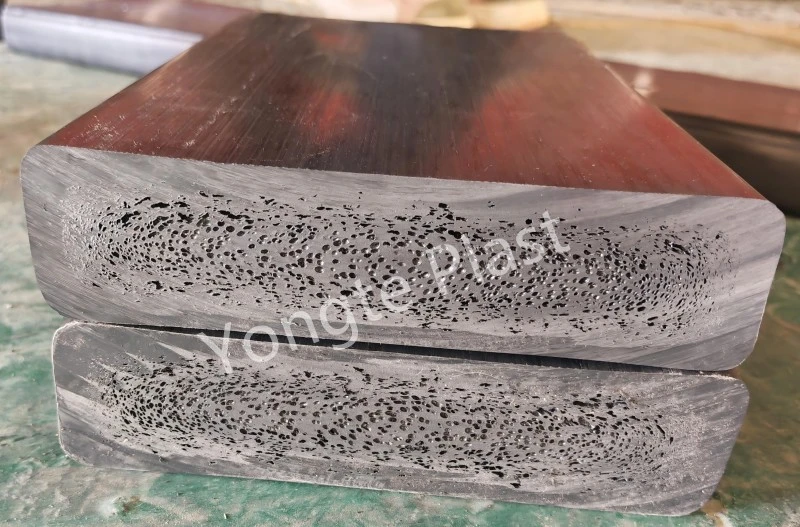
⚠ Maksimum sıcaklık uzun süreler boyunca 220°C'yi aşmamalıdır; Ahşap tozu 220°C'nin üzerindeki sıcaklıklara maruz kaldığında koklaşmaya ve karbonlaşmaya oldukça yatkındır, bu da ortaya çıkan topakların çıkarılmasını çok daha zor hale getirir.
3 metrelik varil bölgesi bazlı ısıtma kontrolü (tipik olarak 5-6 bölgeye ayrılır)
Bölge 1 (Besleme Bölümü): 210–215°C [Sıkışma açısından yüksek riskli alan; ısıtmaya öncelik verin]
Bölge 2: 205210°C
Bölge 3: 205210°C
Bölge 4: 200–205°C
Bölge 5 (Eriyik Taşıma): 200–205°C – Nozul/Flanş Bölgesi: 200–205°C
Sadece arka kısmı ısıtmayın! PE ahşap-plastik malzeme sorunlarının büyük çoğunluğu silindirin ilk 12 metrelik bölümünde meydana gelir.
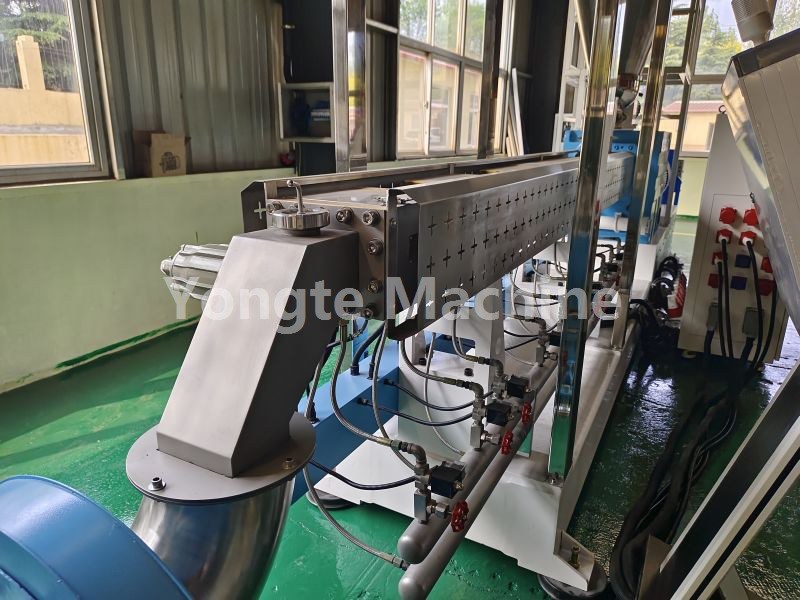
II. Isı Yalıtımı ve Döndürme Sırası (3 metre uzunluğundaki silindirik kaplara özel)
1. Sıcaklık ayarlanan değere ulaştığında, devam etmeden önce sıcaklığı en az 90 dakika koruyun;
2. Her 2530 dakikada bir sistem bir kapanma olayı yaşayacaktır; direksiyon simidi bağlantısını manuel olarak devreye alın (ileri/geri).
· Hafifçe ileri geri dönmeye izin verin: Daha fazla ısıtmayı durdurun! Sıcaklığı daha fazla artırmayın; diskin ve vidanın dönüşünü tekrar tekrar tersine çevirin;
· Sabit tutun: 60 dakika daha izolasyona devam edin; toplam pişirme süresi 3 saati geçmemelidir.
Yiyecek 3 saatten fazla piştikten sonra hala pişmiyorsa, ısıtmaya devam etmek yalnızca odun tozunu yakacaktır; bu durumda ısıtmayı durdurun ve vidayı çıkarmak için makineyi sökmeye hazırlanın.
Döndürme tekniği: Tamburu küçük bir açıyla ileri geri döndürün; Tek bir yönde kuvvet uygulamaktan kaçının. Malzeme gevşemeye başladığında kürlenen malzemeyi ezmek için dönüş açısını kademeli olarak artırın.
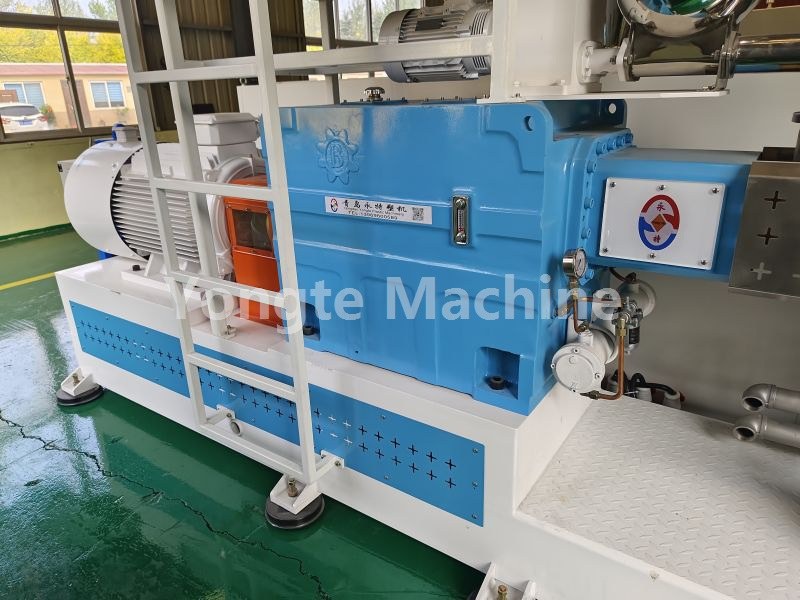
III. Cihaz ısındıktan sonra gevşer; Cihaz açıldıktan sonra geri yükleme prosedürü
1. Motor herhangi bir direnç olmadan düzgün bir şekilde döndürüldükten sonra kaplin kapağını takın;
2. 35 saniye boyunca düşük hızlı yüksüz darbe; ana ünitenin yüksüz akımını gözlemleyin;
3. Yüksüz akım normale döndüğünde, önce saf PE temizleme malzemesini besleyin; Ahşap-plastik kompozit malzemeyi doğrudan ekstrüzyon haznesine beslemeyin; önce eski malzemeyi düşük hızlı ekstrüzyon haznesinden çıkarın.
4. Deşarj akışı temizlendikten, sert topaklardan veya siyah noktalardan arındırıldıktan sonra, dönüş hızını ve besleme hızını kademeli olarak artırırken, yavaş yavaş PEWPC üretim malzemesini beslemeye geri dönün.
IV. Isıtma Arızası Sökme ve Temizleme Prosedürü
1. Yaklaşık 200°C'ye ısıtın; memeyi ve geçiş flanşını çıkarın, ardından ön boşaltma portunu temizleyin;
2. Katılaşmış malzemeyi vida çubuğu boyunca dışarı doğru itmek için namlunun ön ucunda uzatılmış bir itme çubuğu kullanın;
3. Cihaz hareket etmiyorsa, iki vidayı çıkarın ve dişli oyukları sertleşmiş soğutma kalıntısından (PE-ahşap-plastik kompozit) bölüm bölüm temizleyin;
4. İki vida arasındaki geçme açıklığını dikkatlice inceleyin ve namlunun iç duvarında herhangi bir yabancı metal parçacığı olup olmadığını kontrol edin;
Kart sıkışma noktası sürekli olarak aynı konumda meydana geliyorsa, bunun nedeni büyük ihtimalle demir talaşı veya diğer yabancı cisimlerdir; bunların tanımlanması gerekir, aksi takdirde kartı yeniden takmak için cihazı hemen yeniden başlatın.
Alakalı haberler
- Kauçuk Sağanak Sulama Borularının Geleneksel Sulama Tüplerine Göre Avantajları
- Yongte, WPC döşeme tesisi için Anahtar Teslimi Proje Hizmeti Sağlayabilir mi?
- 200x50mm Geri Dönüşümlü Katı Plastik Kereste Makinesi Başarıyla Test Edildi
- Yongte WPC Kolon yapma makinesi birlikte ekstrüzyonla başarıyla test edildi
- Ahşap-plastik kompozit (WPC) ürünler üretmek için plastik film atığı nasıl kullanılabilir?
- WPC Ekstrüzyon Makinesi Sıcaklık Ayarı
bana mesaj bırak