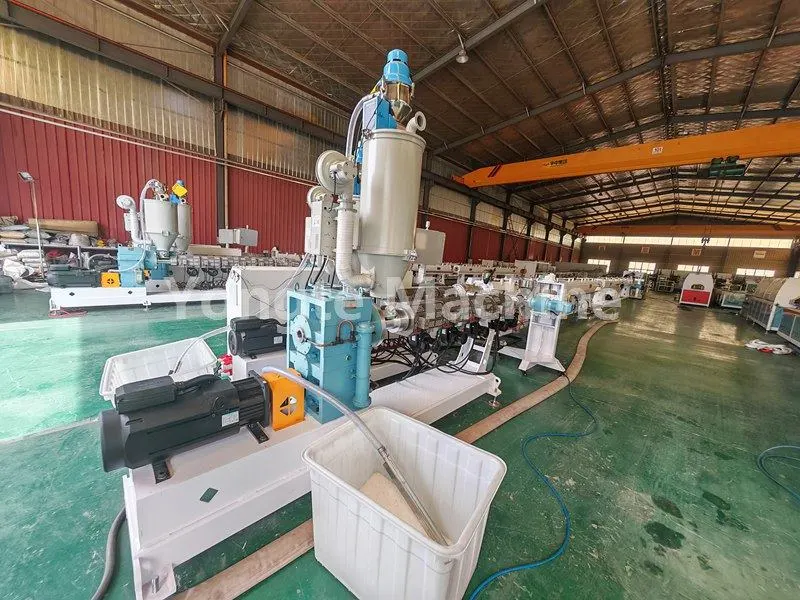
WPC granülatör ekstruderinin çalışması sırasında vidanın ani kırılmasının nedenleri
WPC granülatör ekstruderinin çalışması sırasında vidanın ani kırılmasının nedenleri
Paralel çift vidalı dişli bloğun (sıkıştırma bloğu/taşıma bloğu) çalışması sırasında ani kırılma nedenleri
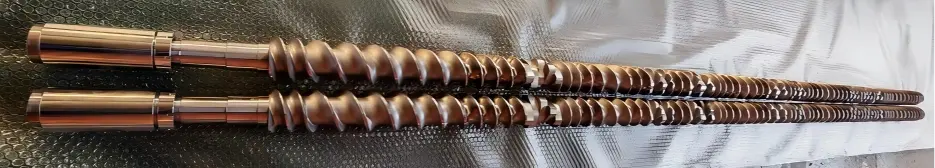
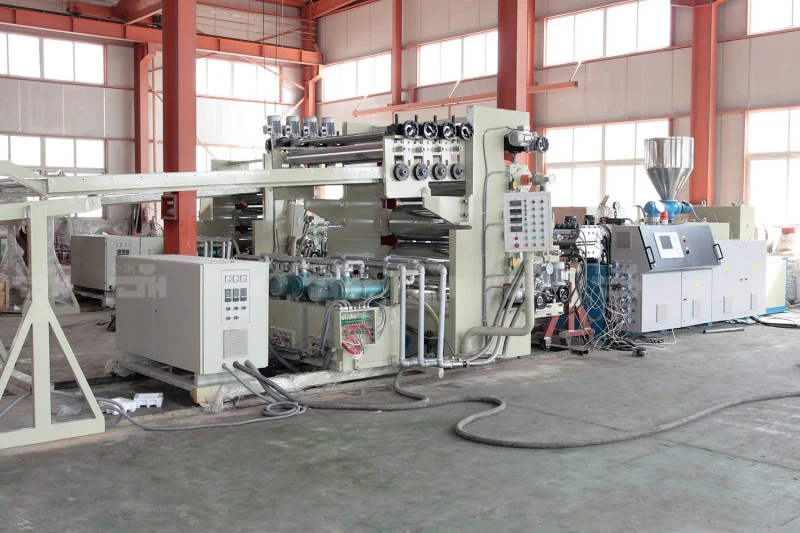
Yongte WPC granülasyon ekstruderi, vidaların merkezi bir şaft ve modüler dişli bloklardan oluştuğu paralel çift vidalı bir ekstruder ile donatılmıştır. Seçilen dişli blok malzemeleri mükemmel aşınma ve korozyon direnci sağlayan WR4 veya WR7'dir; buna göre vidalar bu çalışma koşulları altında olağanüstü dayanıklılık sergiler. Ancak üretim sırasında dişli bloklar sürekli olarak birleşik kesme, sıkıştırma ve sürtünme gerilimlerine maruz kalır. Bu süreçlerde herhangi bir anormallik meydana gelirse, dişli bloklarda ani bir kırılma arızasına neden olabilir, doğrudan üretim hattının kapanmasına neden olabilir ve işletme için önemli kesinti kayıplarına ve bakım maliyetlerine neden olabilir. Aşağıdaki bölümlerde paralel çift vidalı ekstrüderlerin dişli bloklarındaki ani kırılma arızalarının potansiyel nedenleri sistematik olarak analiz edilmektedir.
WPC granülatör ekstrüderinin paralel çift vidalı dişli bileşenlerinin kırılması, kırılgan bir kırılma modunu temsil eder; nadiren anlık aşırı yük gibi tek bir faktörden kaynaklanır; bunun yerine malzeme kusurlarının, gerilim yoğunlaşmasının ve operasyonel şok yüklerinin birleşik etkilerinden kaynaklanır. Bu nedenler dört ana kategoriye ayrılabilir: malzemenin kendisi, işleme ve montaj işlemleri, üretim ve çalışma koşulları ve ekipman arızaları.
Farklılıklar: Kırılma tipik olarak kırılgan bir kırılma yüzeyine sahip olan ve önemli bir plastik deformasyonu olmayan parçalanmış parçaları içerir; aşınma, kademeli incelme olarak kendini gösterir; burulma arızası genellikle vida için izin verilen tork sınırının aşılmasından kaynaklanır.
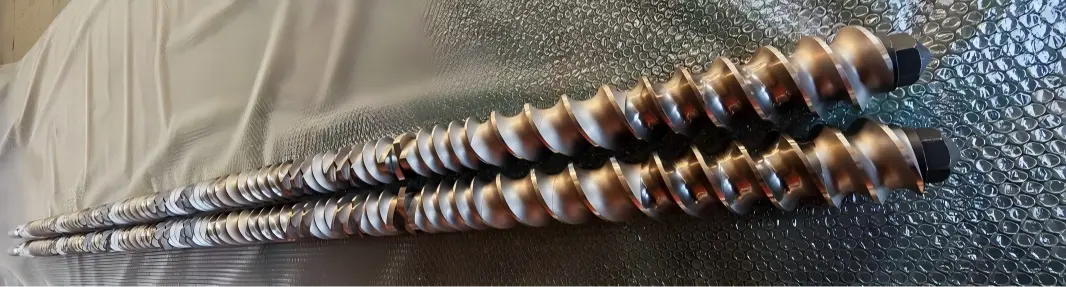
1、Malzemeler ve ısıl işlem kusurları
1. Isıl işlem başarısız oldu
Nitrürlenmiş katman çok kalın olduğundan yüksek kırılganlığa neden olur; temel malzeme yeterli temperlemeden yoksundur, bu da artık iç gerilimler bırakır; çalışma ısısına maruz kalındığında bu gerilimler serbest kalır ve doğrudan kırılmaya yol açar;
Su verme çatlağı: Ham parça söndürme işlemi sırasında mikro çatlaklar oluştu; bu çatlaklar fabrika denetimi sırasında tespit edilmedi, ancak çalışma sırasında yayılarak ani bir kırılmaya yol açtı.
2. Hammadde kalıntıları, gözeneklilik veya boşluklar: Dövme veya döküm parçalardaki iç kalıntılar veya büzülme boşlukları, doğal kusurları oluşturur. Normal çalışma koşullarında stres bu kusurlu bölgelerde yoğunlaşır; herhangi bir dalgalanma bu kusurların anında yırtılmasına neden olabilir.
3. Yanlış malzeme seçimi: Yüksek dolgulu (cam elyafı, kalsiyum karbonat, karbon siyahı) formülasyon yanlışlıkla sıradan nitrürlenmiş çelikle kullanılmış; Molibden içermeyen sıcak iş çeliğine yüksek korozyon direncine sahip bir formülasyon uygulandı, bu da alt tabakanın aşınmasına ve mikro çatlakların oluşmasına neden oldu.
Yongte WPC granülasyon ekstruderi yüksek kaliteli vida ve namlu ile donatılmıştır, bu nedenle malzeme ve ısıl işlem kusurlarından dolayı zarar görmez. vida malzememiz WR4'tür; WR4, özellikle çift vidalı ekstrüderlerde, karıştırma bileşenlerinde ve diğer alanlarda olmak üzere endüstriyel ekipmanların temel bileşenlerinin üretiminde kullanılan, yüksek performanslı, aşınmaya dayanıklı bir alaşım malzemesidir. Buna ek olarak, WR4, yüksek sertlikte dolgu maddeleri (kuvars tozu ve metal tozu gibi) içeren hammadde işleme için uygun olan, HV1200 ~ 1500'e kadar sertliğe sahip, 0.1 ~ 0.3 mm kalınlığında aşınmaya dayanıklı bir katman oluşturmak için yüzey nitrürleme veya tungsten karbür püskürtme işlemi yoluyla yüzey özelliklerini daha da güçlendirebilir.
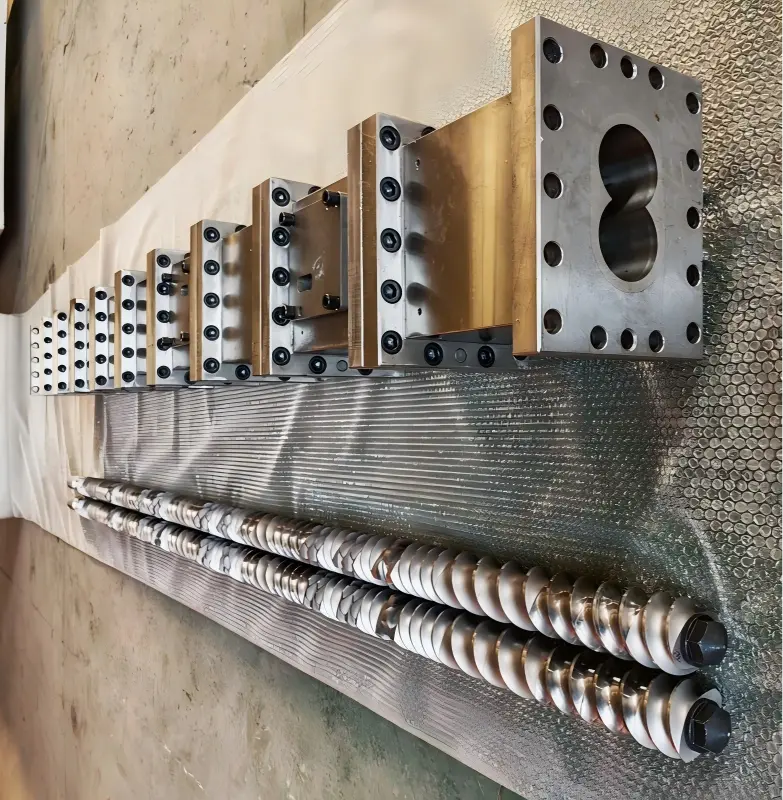
2、Mekanik montaj ve yapısal stres analizi
1. Aşırı eksenel ön yük: Dişli blok bir kilitleme somunu ile sabitlenmiştir; ön yük çok yüksek ayarlanırsa dişli blok sürekli yüksek statik basınca maruz kalır; Isıtma üzerine, termal genleşme etkisi bu durumun üzerine biner ve iç basınç geriliminin malzemenin kırılma sınırını aşmasına neden olur.
İkiz vidalar arasındaki eksenel boşluk kritik öneme sahiptir: eğer boşluk çok küçükse vidalar ısı nedeniyle genleşerek dişli blokların uç yüzlerinin sıkışmasına ve kırılmasına neden olur.
2. Kama yuvası/iç delik gerilim konsantrasyonu: İç delik kama yuvasının keskin köşeleri veya aşırı küçük dolguları gerilim yoğunlaşma noktalarını oluşturur; Anahtarın aşırı sıkı oturması, kama yuvası çentiğinde mikro çatlaklara neden olabilir ve bunlar daha sonra yayılmaya devam eder.
3. Dişli birleşme yüzeyi düzgün değil veya yabancı cisimler içeriyor; uç yüzeyde çapak, demir talaşı veya malzeme artıkları bulunabilir; Montajdan sonra uç yüzeyde lokal nokta teması meydana gelir, bu da çalışma sırasında lokalize yüksek basınca neden olur ve bu da temas noktalarında çatlamaya neden olabilir.
4. Kötü vida hizalaması (iki vida arasında dairesellik olmaması); kaplin veya yatak muhafazasında aşınma; iki paralel vida arasında aşırı eşeksenlilik sapması; dişli bloklar periyodik olarak değişen bükülme gerilimine maruz kalır ve bu da yorulma kırılmasına yol açar.
3、Proses çalışma koşulu etkisi (anlık yük tetikleme kırılması)
1. Soğuk başlatma / Malzeme blokajının neden olduğu sert başlatma: Namlu içindeki malzeme soğuyup katılaştıkça, vida zorla çalıştırılır ve bu da nominal torku çok aşan anlık bir torkla sonuçlanır; bu, vida bloğunu doğrudan kıran muazzam bir darbe yükü oluşturur; bu, sahada karşılaşılan en yaygın kaza senaryosudur.
2. Namluya giren yabancı cisimler (örn. sert metal cisimler); Hazneye düşen somunlar, contalar, vida talaşları veya metal aletler dişli blok ile namlu arasına sıkışarak geçici bir sıkıştırma etkisi oluşturur.
3. Yerel aşırı ısınma ve termal gerilimdeki ani değişiklikler: yerel sıcaklık keskin bir şekilde yükselir ve ardından hızla düşer; bu alternatif termal döngü, termal şok çatlaklarına neden olur; özellikle nitrürlenmiş bileşenlerin termal şok direnci zayıftır.
4. Aşırı malzeme doldurma veya ani basınç değişiklikleri, besleme hızındaki keskin bir artış veya tıkalı bir egzoz portu, kafa basıncının anında yükselmesine ve dişli bloğun önemli çevresel ve eksenel kuvvetlere maruz kalmasına neden olabilir.
4、Yorulma hasarı birikimi (önceden var olan gizli çatlaklar, ani başlangıç)
Dişli bileşen, uzun bir süre boyunca değişken torka ve değişken gerilime maruz kalır, bu da yüzeyindeki mikro çatlakların kademeli olarak yayılmasına neden olur; bu hasarlar çıplak gözle görülemez. Ancak çatlaklar kritik boyuta ulaştığında herhangi bir uyarı vermeden aniden yayılarak "aniden arızalanıyor" görünümü veriyor.
Hızlı yerinde inceleme yöntemi (kırılma yüzeyinin görsel olarak incelenmesi)
· Kırılma yüzeyi eski çatlaklar ve kabuk benzeri bir desen sergiler: yorulma kırılması (anlık darbeden değil, uzun süreli değişken gerilimden kaynaklanır).
· Kırılgan taneciklere sahip düz ve parlak kesitler: nitrürlenmiş tabakada ısıl işlemin neden olduğu kırılganlık / çatlama
· Kırılma yüzeyinde basınç deformasyonu ve metal çizikleri görülür; yabancı cisim çarpmasına bağlı kırık.
· Kırılma, iç deliğin kama yuvası konumundan kaynaklanır: kama yuvası gerilim konsantrasyonu
İlgili önleyici tedbirler
1. Malzeme tedarik denetimi: dövme parçalar üzerinde tahribatsız muayene ve sertlik testi yapın; malzeme yeterlilik raporlarını doğrulamak; Kırılgan nitrürlenmiş katmanların oluşumunu önlemek için nitrürlenmiş bileşenler için nitrürleme katman derinliğini kontrol edin.
2. Montaj: Eksenel ön yükü sıkı bir şekilde kontrol edin ve vidanın eş eksenliliğini doğrulayın; Uç yüzeyi iyice temizleyin ve basamak kenarlarını yuvarlayın.
3. Çalıştırma Prosedürü: Chiller'i zorla çalıştırmayın; sürücüyü çalıştırmadan önce bloke edilen malzemenin erimeye yetecek kadar ısıtıldığından emin olun; demirin çıkarılması için bir hazne mıknatısı takın.
4. Günlük inceleme: Ana ünitenin torkunu ve kafa basıncı dalgalanmalarını izleyin; Eksenel kaymayı önlemek için baskı yataklarının düzenli muayenelerini yapın.
Alakalı haberler
- Bir kapı çerçevesi seti için kaç kalıp gereklidir?
- Geri Dönüştürülmüş Plastik Ekstrüzyon için Entegre Köprüleme Önleyici Besleme Sistemi
- Yongte Kauçuk Köpük Mikro Gözenekli Sızıntı Borusu Üretim Hattı Hintli Müşteri için Başarıyla Devreye Alındı
- Kauçuk Sağanak Sulama Borularının Geleneksel Sulama Tüplerine Göre Avantajları
- Yongte, WPC döşeme tesisi için Anahtar Teslimi Proje Hizmeti Sağlayabilir mi?
- 200x50mm Geri Dönüşümlü Katı Plastik Kereste Makinesi Başarıyla Test Edildi
bana mesaj bırak


Haber Önerileri