WPC kapı şeridi yanlış hizalama sorunu nasıl çözülür?
WPC Kapı Şeridi Yanlış Hizalamasının Nedenleri ve Çözümleri (Çarpışma, Asimetri, Kalınlık Değişikliği, Burulma)
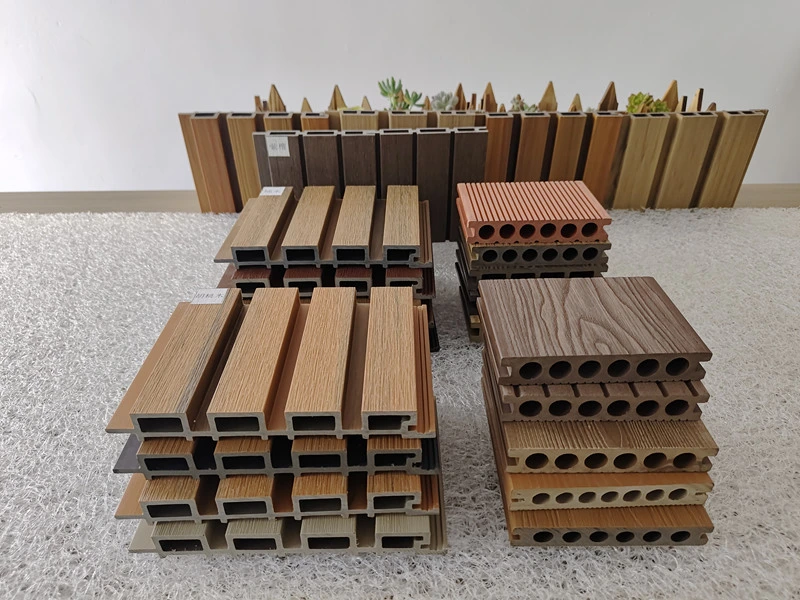
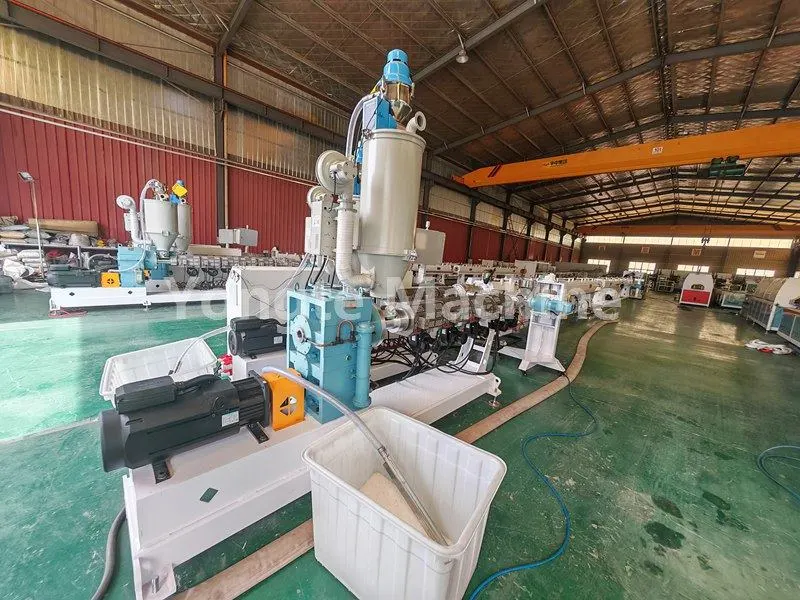
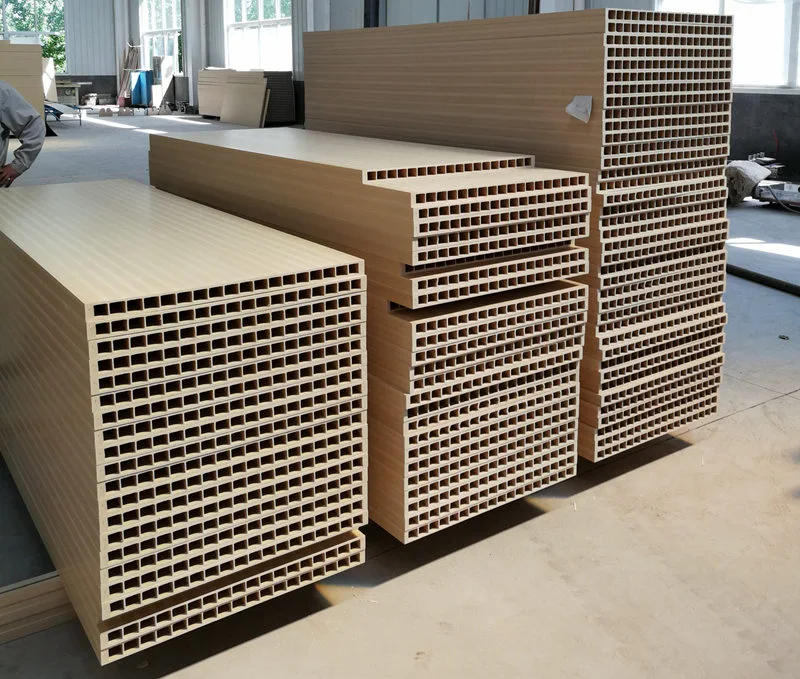
WPC kapılar, PVC ve ahşap tozunun birleştirilmesiyle üretilir ve tipik olarak tek bir ekstrüzyon adımında oluşturulan içi boş bir yapıya sahiptir. Profilin genel gücünü artırmak için genellikle içi boş boşluğun içine birden fazla takviye nervürü yerleştirilir. Bu nervürlerin bozulması yalnızca yüzeyin düzlüğünü etkilemekle kalmaz, aynı zamanda yapısal desteği de zayıflatır, potansiyel olarak sonraki kapı paneli montajı sırasında çelik kaplamaların düzgün şekilde yerleştirilmesini engeller, dolayısıyla bitmiş kapının kalitesini ve kurulum performansını doğrudan etkiler. Kapsamlı üretim deneyiminden yararlanan Yongte mühendisleri, WPC kapı ekstrüzyonu sırasında nervür distorsiyonunun yaygın nedenlerini belirlediler ve pratik çözümler geliştirdiler. Bunlar teknisyenlerin sorunları hızlı bir şekilde teşhis etmesine, parametreleri ve ekipman ayarlarını yapmasına, kusur oranlarını düşürmesine ve tutarlı profil kalitesi sağlamasına olanak tanır. Aşağıdaki bölüm, önem sırasına göre önceliklendirilerek her bir nedene yönelik spesifik belirtileri ve çözümleri sistematik olarak detaylandırmaktadır.
WPC kapı takviye şeritlerindeki bozulma tipik olarak iç kirişleri içerir; yanal kaymalar veya S şeklinde eğrilme, tutarsız kalınlık (daha kalın ve daha ince bölümler arasında değişir), genel bükülme ve ciddi durumlarda dış duvardan ayrılma, boşluğun yanlış hizalanması veya soğutma sonrası geri tepme deformasyonu gibi ortak işaretler bulunur.
Çekirdek mekanizma: makine kafasından eşit olmayan ekstrüzyon → asimetrik şekillendirme direnci → eşit olmayan soğutma büzülmesi → çarpık çekiş gücü dağılımı.
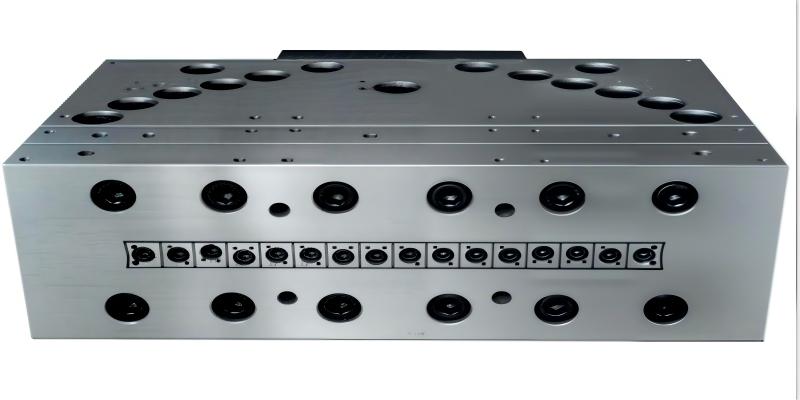
1、WPC kapı ekstrüzyon kalıp kafası ve kalıbı (en yaygın olanı – sorun gidermeye öncelik verin)
Nedenler
1. Dengesiz kalıp akış kanalları: Kaburga ve dış duvar arasında önemli akış direnci eşitsizliği; dar veya uzun nervür besleme kanalları dış duvara göre malzeme akışını yavaşlatarak nervürlerin esnemesine ve bükülmesine neden olur; alternatif olarak, kaburga kanallarında lokalize malzeme birikmesi, dalgalanan akış hızlarına neden olur.
2. Asimetrik nervür kalıp boşlukları: Bir kalıbın kenarında daha büyük ve diğerinde daha küçük boşluklar eşit olmayan kalınlık oluşturur (bir tarafta daha kalın, diğer tarafta daha ince), bu da ekstrüzyon sırasında doğal bükülmeye yol açar.
3. Düzensiz kalıp sıcaklığı dağılımı: Kaburga bölgesindeki aşırı yüksek sıcaklıklar eriyik akışkanlığını arttırır, esnemeye ve sapmaya neden olur; aşırı düşük sıcaklıklar eriyik elastikiyetini ve iç gerilimi artırır, bu da fırlatma sonrasında geri tepme ve bozulmaya neden olur.
4. Kalıp kafasında karbon birikmesi: Koklaşmış ahşap tozu, takviye akış kanallarına yapışarak yerel tıkanıklıklara, akış dalgalanmalarına ve periyodik kaburga hizalamalarına neden olur.
5. Deforme olmuş veya gevşek takviye çubukları (kalıp çekirdeği destek çubukları): Yanlış hizalanmış kalıp çekirdeği konumlandırma çubukları, takviye oluşturma konumunu merkezin dışına kaydırır ve ekstrüzyon sırasında doğrudan kaburga sapmasına neden olur.
Çözümler
1. Kalıp hazırlama: Dış duvar ile nervür arasındaki boşaltma oranlarını dengelemek için nervür akış kanalını parlatın; Yeterli malzeme beslemesini sağlamak için kanalın kanaldaki konumunu uygun şekilde genişletin, kanal akış hızını dış duvarınkine biraz eşit veya biraz daha yavaş tutun ve dış duvar akışının önemli ölçüde daha hızlı olmasını önleyin. Kalıp açma boşluklarını kalibre edin ve takviye kenarını eşit şekilde ayarlayın; kalıp çekirdeği destek çubuklarını inceleyin, eş eksenliliğini kilitleyin ve hizalayın ve deforme olmuş çubukları değiştirin.
2. Bölgeli sıcaklık kontrolü: Eriyik akışkanlığını azaltmak ve geri tepmeyi en aza indirmek için kalıp çekirdeğinin takviye bölgesini dış duvardan biraz daha düşük bir sıcaklıkta tutun; Ahşap tozunun karbonizasyonunu önlemek için genel sıcaklığı 185°C'nin altında tutun (PVC ahşap-plastik kompozitler için). Birikmiş kokuyu temizlemek için kalıbı düzenli olarak sökün; Ahşap tozunun karbonlaşmasını ve duvarlara yapışmasını önlemek için kesinti sırasında ısı yalıtımı uygulayın.
2、Formülasyon ve malzeme faktörleri
Nedenler
1. Eşit olmayan parçacık boyutu dağılımı ve yüksek nem içeriği: Isıtma nemi köpük ve iç kabarcıklar oluşturarak tutarsız yerel mukavemete ve eşit olmayan soğutma büzülmesine neden olur, bu da bükülmeye yol açar; aşırı kaba ahşap tozu, erimiş malzemenin elastik modülünde önemli dalgalanmalara neden olur.
2. Yağlama dengesizliği: Aşırı harici yağlama, eriyik yüzeyini çok kaygan hale getirir, bu da nervür ile şekillendirme manşonu arasındaki temasın zayıf olmasına ve potansiyel sapmaya neden olur; yetersiz dış yağlama sürtünmeyi arttırır, şekillendirici manşon tarafından tek taraflı çekme altında kaburganın deforme olmasına neden olur; Yetersiz iç yağlama eriyik elastikiyetini artırarak kalıp çıkışında geri tepmeye neden olur.
3. Aşırı kalsiyum karbonat dolgu maddesi içeriği: Eriyik sünekliğini azaltır ve boyun verme tokluğunu bozarak malzemeyi çekme distorsiyonuna yatkın hale getirir.
Eşit olmayan malzeme karışımı ve parti değişimi: Eriyik viskozitesinde periyodik değişikliklere, değişen takviye çubuğu kalınlığına ve S-bükülmesi oluşumuna neden olur.
Çözümler
1. Ahşap tozunun kurutulması: Nem içeriğini <%1'e kadar kontrol edin ve aşırı iriliği önlemek için tek tip parçacık boyutu sağlayın.
2. Yağlama sistemine ince ayar yapın: Aşırı harici yağlamayı azaltın; eriyik homojenliğini geliştirmek için yeterli iç yağlamanın sağlanması; Termal kararlılığı garanti etmek için küçük dengeleyici ayarlamaları yapın.
3. Kararlı karıştırma işlemi: Sabit yüksek hızlı karıştırma ve soğutma çıkış sıcaklıklarını koruyun ve parti başına tutarlı karıştırma süresi sağlayın.
3、Şekillendirme Soğutma Sistemi (Şekillendirme aşaması kaburga şekillendirme için kritik öneme sahiptir)
Neden
1. Sol ve sağ vakum oluşturma manşonları arasında asimetri: bir taraftaki aşırı vakum, kaburgaları kendisine doğru çekerek yanlış hizalamaya neden olur; yüksek vakum, ince duvarlı kaburgaları doğrudan deforme eder; yetersiz vakum, manşona düzgün yapışmayı önleyerek konumsal dengesizliğe yol açar.
2. Kalıp boşluğu su kanallarında eşit olmayan soğutma: İç tarafın hızlı soğuması erken sertleşmeye neden olurken, dış tarafın daha yavaş soğuması büzülmeyi sürdürerek takviye çubuğunu büken bir fark yaratır.
3. Şekillendirme manşonunun giriş kılavuzunun aşınması veya yanlış hizalanması: merkezin dışında yerleştirme, çıkıntıların hizadan çıkmasına neden olur.
4. Şekillendirme manşonunun iç kaburgaları, kalıp boşluğu çapaklarına ve adımlarına karşılık gelir ve bu da yüksek tek taraflı sürtünme direnci sağlar.
Çözüm
1. Dengeyi sağlamak için her iki taraftaki vakumu bağımsız olarak ayarlayın; keyfi artışlardan kaçının; ince duvarlı alanlar için vakumu uygun şekilde azaltın.
2. Su devrelerini sızıntı veya tıkanıklık açısından inceleyin; tıkanıklıkları temizleyin; Eşit soğutma için ilgili boşluklara ek soğutma hatları kurun; Giriş ve çıkış suyu sıcaklıklarını izleyin.
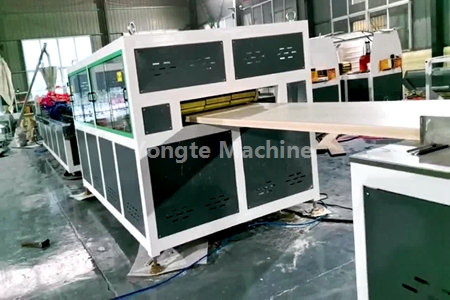
3. Pafta kafasının, ayar manşonunun ve çekiş mekanizmasının eş eksenli hizalanmasını sağlamak için ayar istasyonunu ayarlayın; ayar manşonundaki çapakları taşlayın; ciddi şekilde aşınmışsa değiştirin.
4、Çekiş ve Ekstrüzyon Süreci
Neden
1. Asenkron çekiş veya eşit olmayan kayış gerginliği (sol ve sağ taraflar arasındaki gerilim farkı); dengesiz dikey veya yanal çekme kuvveti (bir tarafı daha sıkı), iç kaburgaları büken yanal gerilime neden olur; Dalgalanan çekiş hızı (hızlı ve yavaş dönüşümlü) kaburga uzamasını değiştirir.
2. Ekstrüzyon ve çekme hızları arasındaki uyumsuzluk: Aşırı çekme hızı, nervürleri esnetip incelterek, serbest bırakıldığında geri tepmeye ve bükülmeye neden olan iç çekme gerilimine neden olur; Yetersiz hız kaburgaları sıkıştırarak şişkinliğe ve deformasyona neden olur.
3. Kararsız vida dönüşü ve dalgalanan eriyik basıncı: Titreşimli boşaltma, kaburga kalınlığında periyodik değişikliklere neden olarak dalgalı eğriliğe neden olur.
4. Kalıp nozülü ile şekillendirme manşonu arasında yanlış hava boşluğu: Aşırı boşluk, erimiş malzemenin sapmaya yatkın şekilde serbestçe gerilmesine izin verir; yetersiz bir boşluk, kalıpla maddi çarpışma riski taşır.
Çözüm
1. Traktörü kalibre edin: Her iki tarafta eşit kayış gerginliği sağlayın, aşınma olup olmadığını kontrol edin ve çekme hızı stabilitesini doğrulayın.
2. Ekstrüzyon ve çekme hızlarını dengeleyin: Kaburga gerilme oranını en aza indirin; ahşap-plastik profiller için iç gerilimi azaltmak amacıyla mümkün olan en düşük esneme oranını koruyun.
3. Sistem basıncını dengeleyin: Tıkanmış filtre filtrelerini kontrol edin ve basınç dalgalanmasını en aza indirmek için uygun konfigürasyonu sağlayın.
4. Profil şekillendirme manşonuna girmeden önce yanal kaymayı önlemek için 10–20 mm'lik bir hava boşluğu bırakın.
5、Son Geri Tepme (takviye çubukları soğuma tamamlandıktan sonra yavaş yavaş deforme olur)
Neden: Artık iç gerilim, uygun olmayan soğuma gradyanı, aşırı hızlı yüzey soğuması, sürekli iç büzülme ve ardından gelen kaburga deformasyonu.
Karşı önlemler: Soğutma suyu tankını genişletin ve sonradan soğutmayı dahil edin; ani sıcaklık düşüşlerini önlemek için soğutma eğimini yüksekten düşüğe doğru düzenleyin; Çizim oranını uygun şekilde azaltın.
Alakalı haberler
- Bir kapı çerçevesi seti için kaç kalıp gereklidir?
- Geri Dönüştürülmüş Plastik Ekstrüzyon için Entegre Köprüleme Önleyici Besleme Sistemi
- Yongte Kauçuk Köpük Mikro Gözenekli Sızıntı Borusu Üretim Hattı Hintli Müşteri için Başarıyla Devreye Alındı
- Kauçuk Sağanak Sulama Borularının Geleneksel Sulama Tüplerine Göre Avantajları
- Yongte, WPC döşeme tesisi için Anahtar Teslimi Proje Hizmeti Sağlayabilir mi?
- 200x50mm Geri Dönüşümlü Katı Plastik Kereste Makinesi Başarıyla Test Edildi
bana mesaj bırak
yeni ürünler


Haber Önerileri